Sprache
Nachrichten
Zuhause / Nachrichten / So biegen Sie einen Draht: Handmethoden, Biegeradien, Rückfederung und CNC-Optionen

Das Biegen eines Drahtes ist eine kontrollierte plastische Verformung und funktioniert nur, wenn Sie drei Variablen gleichzeitig verwalten: Unterstützung, Biegeradius und Rückfederung. Stützen Sie den Draht auf beiden Seiten der Biegung ab, damit die Verformung genau dort erfolgt, wo Sie sie haben möchten. Halten Sie den Innenradius über dem Minimum, das das Material tolerieren kann. Biegen Sie ihn dann um ein bestimmtes Maß zu weit, sodass der Draht wieder in den Winkel zurückspringt, den Sie tatsächlich benötigen. Ein 1 mm dicker geglühter Kupferdraht folgt Ihren Fingern. Eine ölgehärtete 5-mm-Federstahlstange reißt an der Außenseite einer engen Biegung, wenn der Radius, die Härte und die Biegerichtung nicht geplant sind, bevor ein Werkzeug sie berührt.
Dieser Leitfaden behandelt die Mechanik hinter einer Biegung, die Radiusangaben, auf die es ankommt, eine wiederholbare Handbiegemethode, das Verhalten gängiger Drahtmaterialien und den Punkt, an dem eine manuelle Biegemaschine nicht mehr praktikabel ist und eine CNC-Drahtbiegemaschine übernimmt. Jede Zahl hier ist ein Ausgangspunkt für eine Testbiegung, kein Ersatz dafür.
Wenn sich ein Draht biegt, wird die Außenseite der Kurve gedehnt und die Innenseite gestaucht. Die mittlere Schicht, Neutralachse genannt, behält ihre ursprüngliche Länge. Die Zahl, die darüber entscheidet, ob die Biegung übersteht, ist die Dehnung der Außenfläche und lässt sich schnell berechnen:
Oberflächendehnung = d / (2R d) , wo d ist der Drahtdurchmesser und R ist der innere Biegeradius.
Diese drei Ergebnisse erklären die meisten rissigen Biegungen in einer Werkstatt: zu viel Dehnung, bei zu kleinem Radius, in einem Material, das fast keine Duktilität mehr aufweist. Entnehmen Sie die zulässige Biegespannung dem Datenblatt des Drahtlieferanten und vergleichen Sie sie mit dem berechneten Wert, bevor Sie eine Charge festlegen. Bei jeder Biegung wird der Draht an dieser Stelle auch kaltverfestigt, so dass ein Draht, der sich einmal sauber biegt, reißen kann, wenn Sie ihn wiederholt an derselben Stelle öffnen und schließen.
Der minimale Biegeradius wird normalerweise als Vielfaches des Drahtdurchmessers angegeben, da ein 1-mm-Draht und ein 6-mm-Draht aus derselben Legierung nicht die gleiche absolute Radiusgrenze haben. In der folgenden Tabelle sind typische Ausgangswerte aufgeführt, die bei der Drahtformung und Federherstellung verwendet werden. Härtere Gemüter treiben die Zahl in die Höhe; Durch Vorwärmen oder Glühen wird es nach unten gezogen.
| Drahtmaterial | Minimaler Innenradius | Praktischer Hinweis |
|---|---|---|
| Geglühtes Kupfer, Messing | 0,5 Tage bis 1 Tag | Sehr fehlerverzeihend, geringe Rückfederung |
| Weichstahl, geglüht | 1 Tag bis 2 Tag | Bei dicker Brühe auf Orangenschale achten |
| Edelstahl 304, 316 geglüht | 1 Tag bis 2 Tag | Das Werkstück härtet schnell aus, einmal biegen |
| Phosphorbronze, federgehärtet | 3d bis 4d | Mäßige Rückfederung, saubere Kanten |
| Musikdraht, ölgehärteter Federstahl | 4d bis 6d | Hohe Zugfestigkeit, hohe Rückfederung |
Wenn für ein Design ein engerer Radius erforderlich ist, als die Tabelle zulässt, haben Sie drei Möglichkeiten: Wechseln Sie zu einem weicheren Härtegrad, erwärmen Sie die Biegezone vor, um die Streckgrenze zu verringern, oder ändern Sie den Drahtdurchmesser und verwenden Sie zwei dünnere Drähte, wo ein dicker Draht geplant war.
Sobald die Biegekraft nachlässt, erholt sich der elastische Anteil der Verformung und die Biegung öffnet sich. Dies ist eine Rückfederung und kein kleiner Effekt. In der Praxis variiert die Menge je nach Härte und dem Verhältnis von Biegeradius zu Drahtdurchmesser.
Die zuverlässige Methode besteht darin, ein Teststück auf den Zielwinkel zu biegen, zu messen, was tatsächlich erhalten wurde, und einen Überbiegefaktor zu berechnen: Überbiegefaktor = Zielwinkel / erreichter Winkel. Dann multiplizieren Sie jeden Winkel im Job mit diesem Faktor. Wenn ein 90-Grad-Ziel bei 82 Grad liegt, beträgt der Faktor 1,098, also programmieren Sie 99 Grad, um auf 90 zu landen. CNC-Biegeprogramme speichern diesen Ausgleich als Korrekturwert und wenden ihn pro Biegung an, weshalb eine Maschine, die gut ausgleicht, einen Winkel beibehält, lange nachdem ein manueller Bediener aufgehört hat, jedes Teil erneut zu überprüfen.
Das Freihandbiegen funktioniert bei Prototypen und Reparaturen, wiederholt sich jedoch nicht. Die folgende Sequenz hält ein handgebogenes Teil nah an der Zeichnung und die gleiche Logik überträgt sich direkt auf die Maschinenprogrammierung.
Zu den nützlichen Handwerkzeugen für diese Arbeit gehören Rundzangen für kleine Durchmesser, parallel wirkende Zangen, die die Backen im rechten Winkel zum Draht halten, ein Knutschfleckbieger für Leitungsführungen, ein Hartholzblock und Hammer für sanfte Kurven über einer Form und eine Dornpresse, wenn 4 mm bis 8 mm Draht mehr Hebelkraft benötigen, als Ihr Handgelenk liefern kann.
Die Wahl des Materials verändert die Biegung weitaus stärker, als die meisten Menschen erwarten, und es ist das Erste, was festgelegt werden muss, bevor Radien oder Werkzeuge besprochen werden.
Die Biegebelastung steigt ungefähr mit dem Quadrat des Durchmessers, sodass der Sprung von 2 mm auf 4 mm Draht nicht den doppelten Kraftaufwand bedeutet, sondern eher den vierfachen. Diese einzelne Beziehung erklärt, warum sich die Werkzeuge so abrupt ändern, wenn der Draht dicker wird.
Der andere limitierende Faktor ist die Wiederholung. Das Biegen von Hand ist für zehn Teile in Ordnung; Ein Auftrag, bei dem es um Tausende identischer Drahtformen geht, erfordert eine Maschine, die die Biegefolge ohne Beurteilung durch den Bediener reproduziert, da der Bediener die größte Variationsquelle in jedem manuellen Prozess darstellt.
Eine CNC-Drahtbiegemaschine ersetzt die Hände des Bedieners durch servoangetriebene Achsen. Der Draht wird von zwei Rollen zugeführt, die die Länge messen, von einer Spindel gedreht, die die Ebene der nächsten Biegung festlegt, und von Werkzeugschlitten oder Biegestiften geformt, die sich in programmierte Positionen bewegen. Da jede Achse servogesteuert ist, kann die Maschine bei jeder Biegung im Programm eine andere Rückfederungskorrektur anwenden und die gleiche Sequenz in jeder Schicht wiederholen. Hier wird das grundlegende Funktionsprinzip dieser Maschinen erläutert, einschließlich des Zusammenspiels der Vorschub-, Dreh- und Biegeachsen Anleitung zur Funktionsweise einer Biegemaschine .
Zwei Fähigkeiten sind am wichtigsten, wenn Sie vom Handbiegen auf eine Maschine umsteigen. Erstens die Längenkontrolle: Die Vorschubwalzen halten die Schnittlänge auf den Bruchteil eines Millimeters, sodass die Abstände von Biegung zu Biegung in einem Teil mit mehreren Biegungen konstant bleiben. Zweitens, Winkelkontrolle: Servo-Biegestifte können einen Biegewinkel innerhalb weniger Zehntel Grad halten, sobald der Rückfederungswert eingestellt ist, der weitaus enger ist als eine Winkelmesserprüfung am Labortisch.
 ZW-480 4-Achsen-CNC-Federdrahtbiegemaschine ZW-480 4-Achsen-CNC-Federdrahtbiegemaschine Produkt anzeigen →
Eine solche Vierachsmaschine deckt den Großteil zweidimensionaler Drahtformen und einfacher dreidimensionaler Teile ab: Vorschub, Rotation und zwei Biegerichtungen. Für Geschäfte, die Haken, Clips, Griffe, Rahmen und einfache Drahtgestelle herstellen, ist diese Konfiguration normalerweise ausreichend.
Die richtige Achsenanzahl wird durch die Geometrie des Teils bestimmt, nicht durch die Größe des Budgets. Eine nützliche Möglichkeit zur Planung besteht darin, zu zählen, wie viele unabhängige Bewegungen der Draht benötigt.
 TK-5120 5-Achsen-CNC-Federwickelmaschine TK-5120 5-Achsen-CNC-Federwickelmaschine Produkt anzeigen →
Eine Fünf-Achsen-Biegung ist die übliche Verbesserung, wenn eine Drahtform Biegungen aufweist, die sich aus der Ebene verdrehen, wie etwa eine Halteklammer mit einem versetzten Bein oder ein Rahmen mit einer gefalteten Ecke. Automobil- und Mobilitätszulieferer spezifizieren häufig diese Maschinenklasse, weil Sitzrahmen, Verbindungsstangen und Kabelenden mehrere Biegeebenen in einem Teil vereinen; Die Anforderungen für diesen Sektor sind im zusammengefasst Drahtumformungsanwendungen in der Automobil- und Mobilitätsbranche Übersicht.
Die meisten Biegefehler, die auf eine Charge zurückzuführen sind, werden zu Beginn des Laufs und nicht in der Mitte festgestellt. Gehen Sie diese Liste durch, bevor der erste gute Teil abgemeldet wird.
 SLB-2800 DRAHTFÜHRUNGSRACK Zusätzliche Informationen Produkt anzeigen →
Drahtversorgungsteile sind Teil des Biegeprozesses und kein Zubehör. Ein angetriebenes oder freilaufendes Zuführgestell mit kontrollierter Spannung entfernt einen großen Teil der Längenabweichungen, die drei Stunden nach Beginn einer Schicht als Ausschussteile sichtbar sind.
Wenn eine Biegung schief geht, weist das Symptom normalerweise auf eine von wenigen Ursachen hin. In der folgenden Tabelle sind die häufigsten Fehler mit der Korrektur aufgeführt, die sie am schnellsten behebt.
| Defekt | Wahrscheinliche Ursache | Erste Korrektur |
|---|---|---|
| Risse oder Risse an der Außenseite der Biegung | Radius unter Materialminimum oder Draht bereits kaltverfestigt | Erhöhen Sie den Radius oder gehen Sie zu einer weicheren Stimmung über |
| Winkel driftet über den Lauf | Rückfederungswert zu niedrig, sich ändernde Drahtspannung, Werkzeugverschleiß | Rückfederung erneut testen, Spulenspannung stabilisieren |
| Biegung verdreht sich aus der Ebene | Drehachse falsch ausgerichtet, unzureichende Unterstützung in der Nähe der Biegung | Kalibrieren Sie die Drehung neu und fügen Sie eine Führung in der Nähe des Werkzeugs hinzu |
| Abgeflachter oder ovaler Abschnitt an der Biegung | Stiftradius zu klein, Spanndruck zu hoch | Passen Sie den Stift an 2R an und reduzieren Sie die Klemmkraft |
| Fertiglänge kurz oder lang | Biegezugabe ignoriert, Vorschubschlupf | Fügen Sie der flachen Länge Biegezugabe hinzu und prüfen Sie den Rollengriff |
Eine Biegung, die richtig aussieht, ist keine Biegung, die richtig misst. Drei Kontrollen fangen fast alles auf.
Die Häufigkeit der Probenahme sollte sich nach dem Prozess und nicht nach dem Kalender richten. Der stabile Lauf mit eingeschwungenem Rückfederungswert kann alle fünfzig Teile überprüft werden; Ein Lauf, der gerade erst eingerichtet wurde oder bei dem eine neue Drahtcharge verwendet wird, verdient eine Überprüfung beim ersten Artikel und bei jedem Werkzeugwechsel.
Spannen Sie den Draht in einen Schraubstock mit weichen Backen oder halten Sie ihn gegen einen festen Stift und ziehen Sie dann das freie Ende um eine runde Form. Der Formdurchmesser sollte ungefähr dem Doppelten des gewünschten Innenradius entsprechen, da der Draht zurückspringt und sich leicht öffnet. Markieren Sie zunächst die Biegelinie anhand eines Bezugspunkts, damit die Abmessungen des Teils konsistent bleiben.
Sie hängt vom Material und der Härte ab und wird normalerweise als Vielfaches des Drahtdurchmessers angegeben. Geglühtes Kupfer kann einen halben Durchmesser annehmen; Musikdraht und ölgehärteter Federstahl benötigen typischerweise vier bis sechs Durchmesser. Bestätigen Sie immer anhand des Datenblatts des Kabellieferanten für die jeweilige Charge.
Messen Sie es, anstatt zu raten. Biegen Sie ein Teststück, notieren Sie den erreichten Winkel und dividieren Sie den Zielwinkel durch diesen Wert. Die typische Erholung liegt bei einem bis drei Grad bei geglühtem Kupfer und bei bis zu fünfzehn Grad bei hartem Federstahl, sodass der Multiplikator bei hochfestem Draht am wichtigsten ist.
Ja, in Grenzen. Sorten im Bereich von 0,5 mm bis 2 mm biegen Sie mit einer guten Zange und einer Vorrichtung, wenn der Radius großzügig ist. Darüber hinaus sind Kraft und Rückfederung schwer zu kontrollieren und die Gefahr von Rissen an der Außenseite der Biegung steigt stark an.
Die äußere Oberfläche hat die Belastung überschritten, die das Material aushalten kann. Drei übliche Gründe: Der Innenradius ist kleiner als das Material zulässt, der Draht wurde bereits durch einen früheren Arbeitsgang kaltverfestigt oder die Vergütung ist für die Anwendung zu hart. Die Berechnung der Oberflächendehnung mit d / (2R d) zeigt schnell, wie weit das Design über den Grenzwert hinausgegangen ist.
Nur wenn der erforderliche Radius enger ist, als das Material in seiner aktuellen Härte zulässt, oder wenn der Draht dick genug ist, dass Umformkräfte unpraktisch werden. Lokale Erwärmung verringert die Streckgrenze in der Biegezone, verändert aber auch die Eigenschaften dieser Zone. Daher sollten Teile, die Lasten tragen, im Nachhinein bewertet werden, anstatt davon auszugehen, dass sie in Ordnung sind.
Durch das Biegen werden diskrete Winkel und Formen an einem Draht erzeugt, der durch die Maschine geführt wird. Durch das Aufwickeln entsteht eine kontinuierliche Helix, bei der der Draht um eine Steigung und einen Durchmesser gewickelt wird, die normalerweise einen anschließenden Entspannungsschritt erfordern. Viele Maschinen beherrschen beides, aber die Werkzeuge, die Steuerungsstrategie und der Toleranzschwerpunkt sind unterschiedlich.
Schneiden Sie nach der letzten Biegung, lassen Sie genügend gerade Länge, damit das Schneidwerkzeug greifen kann, ohne am Teil zu ziehen, und stellen Sie die Rückfederungskorrektur für die letzte Biegung getrennt von den vorherigen ein. Die letzte Biegung erfordert normalerweise den größten Ausgleich, da das Teil nicht mehr durch den Rest der Drahtform eingeschränkt wird.
Das gute Biegen von Draht hängt von vier Entscheidungen ab, die der Reihe nach getroffen werden: Material und Härte, anhand der Dehnungsformel gemessener Innenradius, ein von einem echten Teststück übernommener Überbiegewert und ein Prozess, der der Menge entspricht. Zehn Teile gehören zu einer Bank mit einer Schablone. Zehntausend Teile mit drei Biegeebenen gehören auf eine servoangetriebene Biegemaschine mit kontrolliertem Drahtvorschub und gespeicherten Rückfederungskorrekturen.
Führen Sie zunächst die Probebiegung durch. Messen Sie den Winkel, den Radius und die fertige Länge. Diese drei Zahlen sagen Ihnen, ob der Auftrag manuell bleibt oder auf eine Maschine verlagert wird, und sie geben Ihnen die Startwerte für die von Ihnen gewählte Route.
TK-13200, TK-7230 TK-13200、 TK-7230 12-ACHSIGE CNC-FEDERWICKELMASCHINE ...
Details anzeigen
TK-13200, TK-7230 TK-13200、 TK-7230 12-ACHSIGE CNC-FEDERWICKELMASCHINE ...
Details anzeigen
TK12120 TK-12120 12 ACHSEN CNC-FEDERWICKELMASCHINE ...
Details anzeigen
TK-6160 TK-6160 CNC-FEDERWALZMASCHINE ...
Details anzeigen
TK-6120 TK-6120 CNC-FEDERWALZMASCHINE ...
Details anzeigen
TK-5200 TK-5200 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigen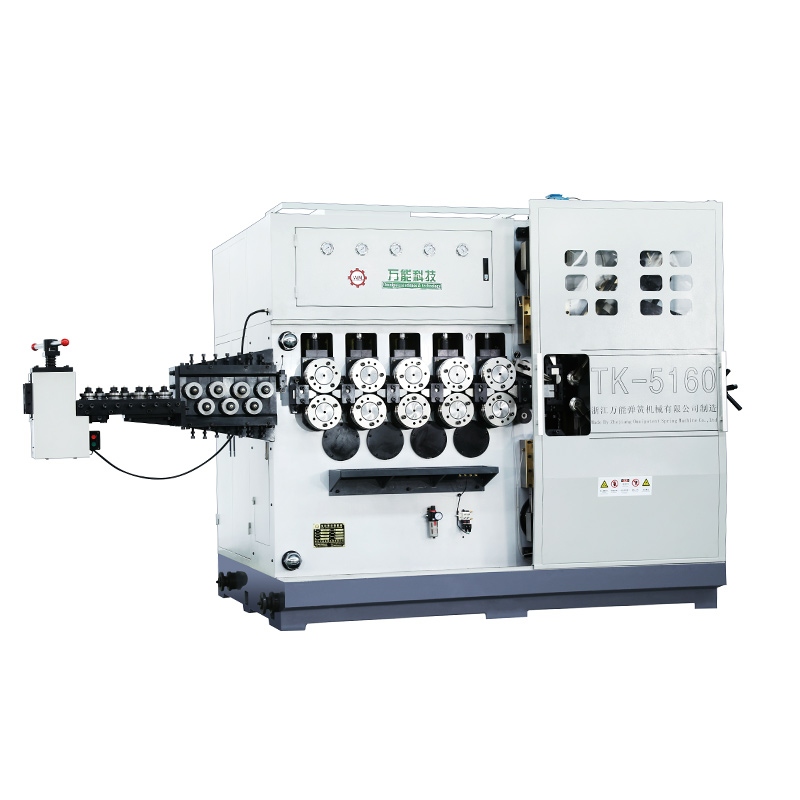
TK-5160 TK-5160 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigen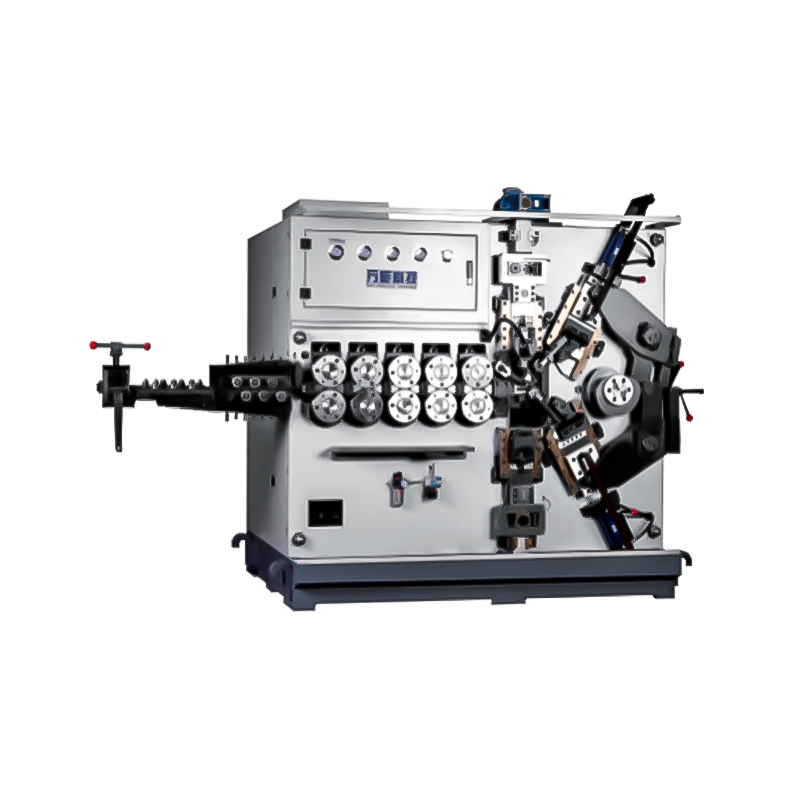
TK-5120 TK-5120 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigenMobiler QR-Code