Sprache
Nachrichten
Zuhause / Nachrichten / Schraubenfedern verstehen: Wie die Schraubengeometrie Energie speichert und abgibt

Eine Schraubenfeder ist ein zu einer durchgehenden Spirale gewickelter Draht, der mechanische Energie speichert und abgibt. Wenn Sie sie komprimieren, dehnen oder drehen, federt die Feder aus und speichert Energie. Wenn die äußere Kraft entfernt wird, kehrt es in seine ursprüngliche Form zurück. Dieser einfache, aber leistungsstarke Mechanismus ist der Grund dafür, dass Schraubenfedern in allem vorkommen, von der Autoaufhängung bis hin zu den winzigen Tasten Ihres Smartphones.
Das Wort „helikal“ beschreibt die Spulengeometrie selbst. Diese Spiralform verteilt die Spannung über die gesamte Länge des Drahtes, was bedeutet, dass selbst ein relativ dünner Draht einer erheblichen Last standhalten kann. Wenn Sie eine typische Druckfeder mit einem Drahtdurchmesser von 2 mm und einem Außendurchmesser von 25 mm nehmen, kann diese problemlos Hunderte Newton Kräfte aushalten, ohne sich dauerhaft zu verformen. Diese Effizienz ist der Grund, warum die Spiralkonstruktion seit über 150 Jahren das am weitesten verbreitete Federformat in der modernen Technik ist.
Für Hersteller ist die praktische Auswirkung klar: Die Art und Weise, wie Sie den Draht aufwickeln, bestimmt, wie sich die Feder verhält. Steigung, Windungszahl, Drahtdurchmesser und Endkonfiguration wirken sich alle direkt auf die Leistung der Feder im Feld aus. Die richtigen Parameter während der Produktion zu erreichen, hängt von der Präzision der Federherstellungsmaschine ab.
Fazit: Eine Schraubenfeder wandelt mechanische Energie in elastische Verformung und zurück um, und die Qualität dieser Umwandlung wird durch die Präzision ihrer Herstellung bestimmt.Bevor Sie eine Fertigungsmaschine auswählen, müssen Sie genau wissen, welche Art von Schraubenfeder Sie herstellen möchten. Die drei Kernkategorien erfordern jeweils unterschiedliche Werkzeuge, Einstellungen und Maschinenfunktionen.
Druckfedern widerstehen einer axialen Druckkraft. Die Spulen sind mit Luftspalten dazwischen angeordnet, sodass sich die Feder bei Belastung verkürzen kann. Sie stellen das größte Segment des Federnmarktes dar und werden in riesigen Mengen von CNC-Wickelmaschinen hergestellt. Zu den üblichen Anwendungen gehören Fahrzeugaufhängungssysteme, Stoßdämpfer, Motorventilfedern, Matratzenkerne und industrielle pneumatische Geräte. Eine Druckfeder mit einer freien Länge von 50 mm und einem Drahtdurchmesser von 2,5 mm könnte so ausgelegt sein, dass sie 20 mm komprimiert, bevor sie ihre feste Höhe erreicht, was bedeutet, dass sie über den gesamten Auslenkungsbereich Widerstand leistet.
Zugfedern funktionieren umgekehrt: Sie widerstehen einer Zugkraft. Die Spulen sind normalerweise dicht und ohne Luftspalt zusammengewickelt, und die Feder dehnt sich bei Belastung. An den Enden sind in der Regel Haken, Schlaufen oder Gewindeeinsätze zur Befestigung angebracht. Zugfedern kommen in Trampolinen, Garagentormechanismen, Kinderwagen und Spannsystemen für Förderbänder vor. Da der Draht unter axialer Spannung steht, ist das Versagen des Endhakens ein häufiges Problem, und genau aus diesem Grund sind Präzisionsformwerkzeuge beim Wickelprozess wichtig.
Eine Torsionsfeder widersteht dem Drehmoment. Die Enden sind so positioniert, dass sie an Komponenten befestigt werden können, die sich relativ zueinander drehen. Torsionsfedern speichern beim Verdrehen Energie und geben diese als Rotationskraft ab. Sie sind in Wäscheklammern, Mausefallen, Uhrwerken, Bremssystemen in Fahrzeugen und elektrischen Schaltern unverzichtbar. Zu den Konstruktionsparametern für Torsionsfedern gehören Schenkellänge und -winkel, für deren genaue Herstellung typischerweise eine CNC-Federformmaschine mit Mehrachsensteuerung erforderlich ist.
Der Herstellungsprozess einer Schraubenfeder ist stark deterministisch. Jeder Vorgang muss der Reihe nach erfolgen und jede Abweichung in einer Phase wirkt sich direkt auf die Federqualität aus. Nachfolgend finden Sie eine praktische Schritt-für-Schritt-Anleitung darüber, was in einer Federherstellungsanlage passiert.
Der Rohdraht kommt von einer Spule und wird durch einen Richtmechanismus geführt. Das Drahtvorschubsystem muss eine gleichmäßige Spannung aufrechterhalten. Wenn der Draht mit Schlupf oder ungleichmäßigem Zug zugeführt wird, ist die resultierende Steigung inkonsistent, was wiederum die Federrate verschiebt. Eine gut gewartete Drahtvorschubeinheit sorgt dafür, dass der Draht mit gleichbleibender Geschwindigkeit und Kraft in den Formbereich gelangt.
Dies ist das Herzstück des Prozesses. In einer CNC-Federwindemaschine wird der Draht um einen Dorn geführt oder durch servoangetriebene Werkzeuge direkt geformt. Die Steigung wird durch die axiale Bewegung der Umformwerkzeuge relativ zum Drahtvorschub eingestellt. Bei komplexen Federgeometrien koordiniert eine mehrachsige Umformmaschine mehrere Servobewegungen gleichzeitig. Dabei bestimmt die Achsanzahl der Maschine Ihren Produktionsumfang.
 CNC-Federwickelmaschine mit Mehrachsenoptionen Diese Maschinenserie verarbeitet Drahtdurchmesser von 0,3 bis 8,0 mm und unterstützt mehrere Achsen für unterschiedliche Federformen. Ideal für die Produktion, die präzises Wickeln und eine konstante Wärmebehandlungsleistung erfordert. Produkt anzeigen →
Nach dem Aufwickeln müssen die meisten Federn wärmebehandelt werden, um innere Spannungen abzubauen und die erforderlichen mechanischen Eigenschaften zu erreichen. Bei Federn aus Kohlenstoffstahl ist eine Austenitisierung bei etwa 850 °C mit anschließender Ölabschreckung und Anlassen bei 350 °C bis 450 °C Standard. Der Temperofen hält die Feder für eine bestimmte Zeitspanne auf Temperatur. Eine unsachgemäße Wärmebehandlung führt zu Sprödigkeit, vorzeitigem Ermüdungsversagen oder ungleichmäßiger Härte über die gesamte Charge hinweg.
Druckfedern erfordern flache, parallele Enden. Federschleifmaschinen tragen das Material ab, um die Endflächen zu erzeugen. Bei einer hochpräzisen Feder kann die Ebenheitstoleranz nur 0,05 mm Abweichung von der Parallelität betragen. Durch den Schleifvorgang wird zudem eine präzise freie Länge erreicht. Ohne eine geeignete Schleifmaschine sitzt die Feder möglicherweise nicht richtig in einer Baugruppe.
Zu den abschließenden Arbeitsgängen gehören Kugelstrahlen zur Verbesserung der Ermüdungslebensdauer, Beschichtung zur Korrosionsbeständigkeit und Maßprüfung zur Überprüfung der Spezifikationen. Jede Feder kann auf freie Länge, Außendurchmesser, Federrate und Oberflächenqualität geprüft werden.
Das Material ist die Grundlage jedes Frühlings. Die Wahl des richtigen Materials hängt von der Betriebsumgebung, den Lastbedingungen, der erwarteten Lebensdauer und den Kostenbeschränkungen ab. Die folgende Tabelle vergleicht die Materialien, die bei der Herstellung von Schraubenfedern am häufigsten verwendet werden.
| Material | Zugfestigkeit | Max. Betriebstemperatur | Korrosionsbeständigkeit | Primäre Anwendungen |
|---|---|---|---|---|
| 65Mn Kohlenstoffstahl | 980-1080 MPa | 120°C | Niedrig | Universelle Industriefedern |
| 60Si2Mn Siliziumstahl | 1275–1375 MPa | 200°C | Niedrig | Hochleistungsfedern für die Automobilaufhängung |
| 304 Edelstahl | 515-675 MPa | 300°C | Hoch | Medizinische Geräte, Lebensmittelverarbeitung, Outdoor-Ausrüstung |
| 316L Edelstahl | 485-620 MPa | 350°C | Sehr hoch | Chemische Verarbeitung, Marine, Pharmazeutik |
| 17-7PH Niederschlagshärtung | 1650-1900 MPa | 400°C | Hoch | Luft- und Raumfahrtkomponenten, Hochleistungsmaschinen |
| Phosphorbronze | 510-650 MPa | 100°C | Mittel | Elektrische Kontakte, Steckverbinder, Schalter |
Aus produktionstechnischer Sicht gilt: Je härter das Material, desto größer die Herausforderung für Ihre Wickelmaschine. Hochfeste Materialien wie 17-7PH erfordern eine höhere Umformkraft und steifere Maschinenkomponenten. Wenn Sie mit exotischen Legierungen arbeiten möchten, wählen Sie eine Maschine mit ausreichendem Servodrehmoment und gehärteten Werkzeugen.
Jede Feder wird durch sechs Kernparameter definiert. Diese zu verstehen ist von entscheidender Bedeutung, unabhängig davon, ob Sie eine Feder entwerfen oder eine Maschine für deren Herstellung konfigurieren. Wenn sich eine dieser Eigenschaften ändert, verschieben sich auch andere Eigenschaften.
Drahtdurchmesser (d)
Die Dicke des Drahtes. Durch die Verdoppelung des Drahtdurchmessers erhöht sich die Federrate um den Faktor 16, da die Geschwindigkeitsgleichung von d^4 abhängt. Kleine Änderungen im Drahtdurchmesser führen zu großen Kraftänderungen.
Mittlerer Spulendurchmesser (D)
Der durchschnittliche Durchmesser der Spule. Die Federrate ist umgekehrt proportional zu D^3, sodass eine Vergrößerung des Spulendurchmessers um 10 Prozent die Steifigkeit um fast 27 Prozent verringert.
Tonhöhe (p)
Der Abstand zwischen benachbarten Spulen. Pitch steuert direkt den freien Raum und die maximale Auslenkung. Eine größere Steigung ermöglicht mehr Federweg, bevor die Feder ihre feste Höhe erreicht.
Anzahl aktiver Spulen (n)
Die Anzahl der Spulen, die sich unter Last tatsächlich durchbiegen. Weniger aktive Spulen erzeugen eine steifere Feder; Aktivere Spulen erzeugen eine weichere Feder.
Freie Länge (L0)
Die Länge der Feder im unbelasteten Zustand. Die freie Länge wird beim Wickeln eingestellt und von der Anzahl der Windungen und der Steigung beeinflusst.
Federrate (k)
Die pro Durchbiegungseinheit erforderliche Kraft. Die Formel für Druckfedern lautet k = Gd^4 / (8D^3n), wobei G der Schermodul des Materials ist.
Für eine Produktionsumgebung ist die wichtigste Erkenntnis folgende: Kleine Änderungen des Drahtdurchmessers führen zu exponentiellen Änderungen der Federrate. Ein Drahtlieferant, der Material mit einer Abweichung von ±0,02 mm bereitstellt, kann dazu führen, dass die Federrate um etwa 15 Prozent schwankt. Aus diesem Grund sind präzise Kabelvermessungen und Abnahmekontrollen Pflicht.
Die von Ihnen gewählte Maschine bestimmt nicht nur, welche Federn Sie heute produzieren können, sondern auch, welche Arten von Aufträgen Sie in Zukunft annehmen können. Es sind drei Hauptmaschinentypen zu berücksichtigen, die jeweils ein anderes Produktionsprofil bedienen.
Dies sind die Arbeitspferde der Druckfederproduktion in großen Stückzahlen. Sie arbeiten mit sehr hohen Geschwindigkeiten und sind typischerweise mit 3 bis 7 Achsen konfiguriert. Wenn sich Ihr Unternehmen auf Standard-Druckfedern in großen Mengen konzentriert, bietet eine spezielle Spulenmaschine mit automatischer Drahtzuführung die besten Kosten pro Feder. Die Produktionsgeschwindigkeit moderner Maschinen kann je nach Federgröße über 150 Windungen pro Minute betragen.
Eine Umformmaschine bietet mehr Vielseitigkeit, da sie unabhängig gesteuerte Achsen verwendet, um mehrere Umformwerkzeuge zu bewegen. Eine 5-Achsen-Umformmaschine kann ohne umfangreiche Umrüstung zwischen Druck-, Torsions- und Zugfedern wechseln. Es zeichnet sich durch mittlere Auflagen und einen vielfältigen Produktmix aus. Der größere Bewegungsbereich ermöglicht die Herstellung von Federn mit variabler Steigung, Stufenfedern und Federn mit speziellen Endkonfigurationen.
 Vielseitige CNC-Federformmaschine für komplexe Formen Mit unabhängig gesteuerten Achsen verarbeitet diese Umformmaschine verschiedene Federtypen ohne umfangreiche Umrüstung. Seine Flexibilität eignet sich für mittlere Auflagen und variable Teilungen oder spezielle Endkonfigurationen. Produkt anzeigen →
Nockenlose Maschinen verwenden servoangetriebene Messer anstelle mechanischer Nocken. Die Rüstzeit ist wesentlich kürzer, da keine physischen Nockenprofile hergestellt oder angepasst werden müssen. Bei der Produktion von Kleinserien und häufigen Umrüstungen sparen kurvenlose Maschinen viel Zeit. Sie eignen sich besonders gut für komplexe Drahtformen und Federgeometrien, die mit herkömmlichen Nocken nur schwer zu erreichen wären.
Berücksichtigen Sie bei der Bewertung von Maschinen zunächst die Anzahl der Achsen. Jede Achse ist ein unabhängig gesteuerter Servomotor. Eine 3-Achsen-Maschine kann einfache Druckfedern herstellen. Eine 5-Achsen-Maschine deckt die meisten Standardfedertypen ab. Eine 10-Achsen-Maschine bietet maximale Flexibilität für komplizierte Drahtbiegungen und sehr komplexe Geometrien. Diese Leistungsunterschiede sind von Bedeutung, wenn Ihre Kunden mit einer größeren Vielfalt an Federspezifikationen zurückkommen.
Bevor Sie sich für eine Maschine entscheiden, überprüfen Sie die Wartungsunterlagen des Erstausrüsters und die Ersatzteilverfügbarkeit. Eine gut gebaute Maschine aus einem Werk mit konsequenter Qualitätskontrolle hält ihre Einstellung länger. Wenn Sie auf der Suche nach einer neuen Federmaschine sind, gibt es keinen besseren Ausgangspunkt, als die ausführlichen Anleitungen zu recherchieren Wie kaufe ich eine gute Federmaschine? bevor Sie einen Deal abschließen.
Eine realistische Auswahlregel
Großvolumige, einfache Federn: Wickelmaschine. Gemischte Produkte, mittlere Auflagen: Umformmaschine mit 5 Achsen oder mehr. Kleine Losgrößen, große Vielfalt: kurvenlose Maschine. Ihre Entscheidung sollte auf dem Auftragsprofil basieren, das Sie in einem Jahr erwarten, und nicht nur auf der Arbeit, die Sie heute haben.
Qualitätsmängel bei Federn führen zu Ausschusschargen, verlorener Produktionszeit und beschädigten Kundenbeziehungen. Die häufigsten Qualitätsprobleme haben drei Ursachen: Materialschwankungen, Maschinenfehlausrichtung und inkonsistente Wärmebehandlung.
Eine gezielte Qualitätskontrolle erkennt diese frühzeitig. Mindestens jede Charge sollte stichprobenartig auf freie Länge, Außendurchmesser und Federrate überprüft werden. Wenn Sie eine kritische Anwendung ausführen, sollten Sie eine 100-prozentige Prüfung der freien Länge und des Toleranzmaßes in Betracht ziehen.
Wenn bei Ihrem bestehenden Federbetrieb Qualitätsprobleme auftreten, sind viele davon eher auf die Maschineneinrichtung als auf die Maschine selbst zurückzuführen. Die häufigsten Missverständnisse bei der Verwendung von Federmaschinen verstehen kann Ihnen dabei helfen, Probleme zu identifizieren und zu beheben, die stillschweigend den Durchsatz und die Qualität beeinträchtigen.
Antriebsprinzip: Die Konsistenz des Drahtes, der Werkzeuge und der Wärmebehandlung führt zu Federn, die bei jedem Durchlauf den Spezifikationen entsprechen.
Schraubenfedern gibt es überall. Das Verständnis der spezifischen Anforderungen jeder Branche hilft Ihnen, Ihre Produktionskapazität genau zu positionieren.
Der Automobilsektor ist mit Abstand der größte Verbraucher von Schraubenfedern. Ein einzelner Personenkraftwagen kann zwischen 25 und 40 Federn enthalten, darunter Aufhängungsfedern, Ventilfedern, Kupplungsfedern und Bremslösefedern. Bei Aufhängungsfedern wird häufig Siliziumstahldraht wie 60Si2Mn verwendet, da dieser eine hohe Festigkeit und ausgezeichnete Ermüdungsbeständigkeit bietet. Die Toleranzen sind anspruchsvoll: Ventilfedern erfordern möglicherweise eine Lastschwankung von weniger als 5 Prozent über eine Charge hinweg.
Medizinische Geräte erfordern höchste Zuverlässigkeit und Sauberkeit. Federn, die in chirurgischen Instrumenten, Infusionspumpen und orthopädischen Implantaten verwendet werden, bestehen häufig aus Edelstahl 316L. Sie dürfen keine Oberflächenverunreinigungen aufweisen und sehr geringe Maßtoleranzen einhalten. Eine Feder, die in einer tragbaren Insulinpumpe verwendet wird, hat möglicherweise einen Drahtdurchmesser von nur 0,3 mm, was eine Maschine erfordert, die in der Lage ist, feinen Draht präzise zu handhaben.
Luft- und Raumfahrtfedern arbeiten unter extremen Bedingungen. Sie müssen eine konstante Leistung von -50 °C bis 150 °C aufrechterhalten und starken Vibrationen standhalten. Materialien wie ausscheidungshärtender Edelstahl 17-7PH sind üblich. Jede in flugkritischen Systemen eingesetzte Feder wird vor der Montage in der Regel an mehreren Stellen ihres Auslenkungsbereichs auf Belastung geprüft.
In Steckverbindern und Schaltern werden Miniatur-Torsionsfedern verwendet, um den Kontaktdruck aufrechtzuerhalten. Phosphorbronze wird hier häufig verwendet, da sie eine gute Leitfähigkeit und Korrosionsbeständigkeit bietet. Diese Federn sind sehr klein, haben häufig einen Drahtdurchmesser von weniger als 0,5 mm und erfordern Maschinen mit hervorragenden Fähigkeiten zur Handhabung feiner Drähte.
 Präzisions-3-Achsen-Formmaschine für Miniaturfedern Diese CNC-Maschine wurde für die Handhabung feiner Drähte entwickelt und gewährleistet die präzise Formung kleiner Torsionsfedern, die in der Elektronik verwendet werden. Es bietet eine hohe axiale Auflösung und stabile Leistung bei engen Toleranzen. Produkt anzeigen →
Jede Branche hat ihre eigenen Zertifizierungs- und Materialanforderungen. Bevor Sie einen neuen Sektor erschließen, prüfen Sie, ob Ihre Maschine mit den erforderlichen Materialien arbeiten kann und das branchenübliche Toleranzband einhält. Wenn Sie Federn für die Elektronikindustrie herstellen, ist eine Maschine mit hoher axialer Auflösung und geringer thermischer Drift ein Muss.
Federmaschinen sind Präzisionsgeräte. Der Unterschied zwischen einer Maschine, die zehn Jahre lang zuverlässig läuft, und einer Maschine, die häufig repariert werden muss, liegt in der Wartungsdisziplin. Hier ist ein praktischer Wartungsplan, der Ihre Produktionslinie gesund hält.
Die Behebung eines kleinen Problems, das frühzeitig erkannt wird, dauert einige Minuten. Wenn das gleiche Problem unentdeckt bleibt, kann es zu einem mehrtägigen Stillstand und einer aussortierten Lieferung von Federn kommen. Ihr Wartungsprozess sollte systematisch und dokumentiert sein. In vielen Fällen deckt die Führung eines einfachen Protokolls über den Werkzeugverschleiß und die Maschineneinstellungen Muster auf, die Fehler vorhersagen, bevor sie auftreten.
Wie berechnet sich die Federrate einer Schraubendruckfeder?
Die Federrate k wird mit der Formel k = G*d^4 / (8*D^3*n) berechnet, wobei G der Schermodul des Drahtmaterials, d der Drahtdurchmesser, D der mittlere Spulendurchmesser und n die Anzahl der aktiven Spulen ist. Der Schubmodul für Kohlenstofffederstahl beträgt etwa 79 GPa. Diese Formel sagt Ihnen genau, wie Kraft und Durchbiegung zusammenhängen.
Was ist der Unterschied zwischen einer nockengetriebenen Federmaschine und einer nockenlosen Federmaschine?
Eine Maschine mit Nockenantrieb verwendet physisch geschnittene Nockenprofile, um die Werkzeugbewegung zu steuern, und eine Änderung des Federdesigns erfordert die Herstellung neuer Nocken. Eine nockenlose Maschine verwendet Servomotoren zur direkten Steuerung der Werkzeuge, was Parameteränderungen in der Software ermöglicht, anstatt neue Nocken herstellen zu müssen. Nockenlose Maschinen lassen sich viel schneller einrichten und eignen sich ideal für kleine Chargen oder häufige Produktwechsel.
Kann eine CNC-Federmaschine die Steigung der Feder während der Produktion automatisch anpassen?
Ja. Moderne CNC-Maschinen können die Steigung während des Wickelvorgangs in Echtzeit steuern. Die Servoachsen der Maschine ändern programmgesteuert die relative Vorschubgeschwindigkeit, um Federn mit variabler Steigung zu erzeugen. Autokorrekturfunktionen können die Federabmessungen während des Laufs überwachen und Parameter automatisch anpassen, um die Zieltoleranz einzuhalten.
Was verursacht Federversagen bei wiederholter Belastung?
Ermüdungsversagen ist die häufigste Ursache. Sie resultiert aus der Entstehung eines Risses an einem Oberflächendefekt oder einem Spannungskonzentrationspunkt und dem anschließenden allmählichen Risswachstum bis zum Versagen. Zu den häufigsten Ursachen gehören Oberflächenkratzer durch Aufwickeln, unzureichendes Kugelstrahlen und übermäßig hohe Belastungen während des Betriebs. Die Konstruktion sollte die Arbeitsspannung auf einen sicheren Anteil der endgültigen Zugfestigkeit des Materials begrenzen.
Wie wähle ich den Drahtdurchmesser für eine Schraubenfeder?
Die Auswahl des Drahtdurchmessers hängt von der erforderlichen Federkraft, der zulässigen Spannung und dem verfügbaren Platz ab. Als Ausgangspunkt gilt, dass die Scherspannung bei maximaler Belastung bei statischen Anwendungen unter 50–60 Prozent der Zugfestigkeit des Materials bleiben sollte und bei zyklischer Belastung weniger. Anschließend können Standard-Drahtgrößentabellen verwendet werden, um den nächstgelegenen verfügbaren Durchmesser auszuwählen, der den Anforderungen entspricht.
Ist für alle Schraubenfedern ein Federhärteofen notwendig?
Die meisten kalt gewickelten Federn profitieren von einer Wärmebehandlung bei niedriger Temperatur, um Restspannungen nach dem Formen abzubauen. Federn aus hartgezogenem Draht oder Edelstahl können in spannungsarmen Anwendungen ohne Anlassen eingesetzt werden. Allerdings erfordern hochfeste Federn, insbesondere solche, die in der Automobil- oder Luft- und Raumfahrtindustrie verwendet werden, in der Regel einen kontrollierten Temperprozess, um die erforderlichen mechanischen Eigenschaften zu erreichen und vorzeitigen Ausfall zu verhindern.
Wie viele Achsen benötige ich an einer CNC-Federformmaschine?
Für einfache Druckfedern sind 3 Achsen ausreichend. Für die gängigsten Federtypen, einschließlich Verlängerung und einfache Torsion, bieten Ihnen 5 Achsen genügend Freiheit. Bei der Herstellung komplexer Drahtformen oder Federn mit unterschiedlicher Steigung bieten 10 oder mehr Achsen die größte Flexibilität. Die Anzahl der Achsen steht in direktem Zusammenhang mit der Komplexität der Federn, die Sie ohne Werkzeugwechsel herstellen können.
Die Herstellung hochwertiger Schraubenfedern ist eine systemische Herausforderung. Der Materiallieferant, die Maschine, die Werkzeuge, der Wärmebehandlungsprozess und die Prüfprotokolle müssen alle zusammenarbeiten. Die Maschine ist nicht der einzige Faktor, aber sie ist der Faktor, der Ihnen die größte Kontrolle über die Federgeometrie und -konsistenz gibt.
Die richtige Maschine für Ihr Unternehmen hängt vom Produktionsvolumen, der Produktpalette und den Materialien ab, die Sie verarbeiten möchten. Spezielle Wickelmaschinen zeichnen sich durch hohe Volumina und einfache Geometrie aus. Mehrachsige Umformmaschinen bieten die Vielseitigkeit, ein breiteres Spektrum an Aufgaben zu bewältigen. Nockenlose Maschinen minimieren die Rüstzeit für die Produktion großer Mengen und kleiner Stückzahlen.
Welchen Weg Sie auch einschlagen, investieren Sie in die Wartungsroutine. Ein disziplinierter Prüfplan, eine konsistente Schmierung und ein proaktiver Werkzeugwechsel machen sich durch kürzere Ausfallzeiten und eine verbesserte Federqualität bezahlt. Die Federnindustrie belohnt Hersteller, die sich auf Konsistenz, Genauigkeit und langfristige Zuverlässigkeit konzentrieren.
Wenn Sie Ihre Kapazitäten erweitern oder bestehende Anlagen aufrüsten, machen Sie sich zunächst ein klares Bild von den angestrebten Federtypen und -volumina. Die Maschine, die ihren Lebensunterhalt verdient, ist diejenige, die Ihrer tatsächlichen Produktionsrealität entspricht, und nicht die mit der längsten Funktionsliste.
TK-13200, TK-7230 TK-13200、 TK-7230 12-ACHSIGE CNC-FEDERWICKELMASCHINE ...
Details anzeigen
TK-13200, TK-7230 TK-13200、 TK-7230 12-ACHSIGE CNC-FEDERWICKELMASCHINE ...
Details anzeigen
TK12120 TK-12120 12 ACHSEN CNC-FEDERWICKELMASCHINE ...
Details anzeigen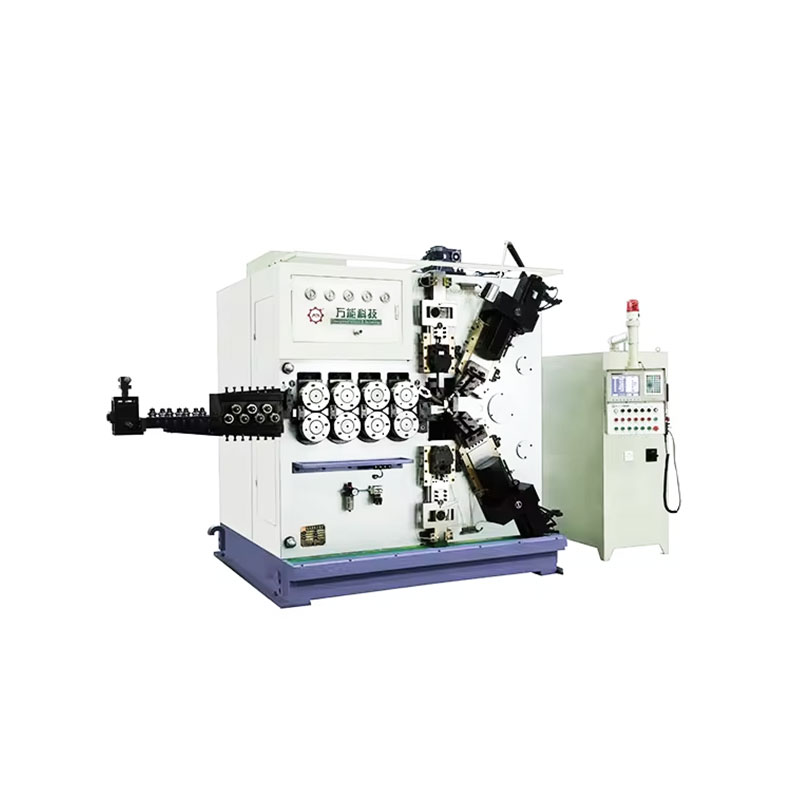
TK-6160 TK-6160 CNC-FEDERWALZMASCHINE ...
Details anzeigen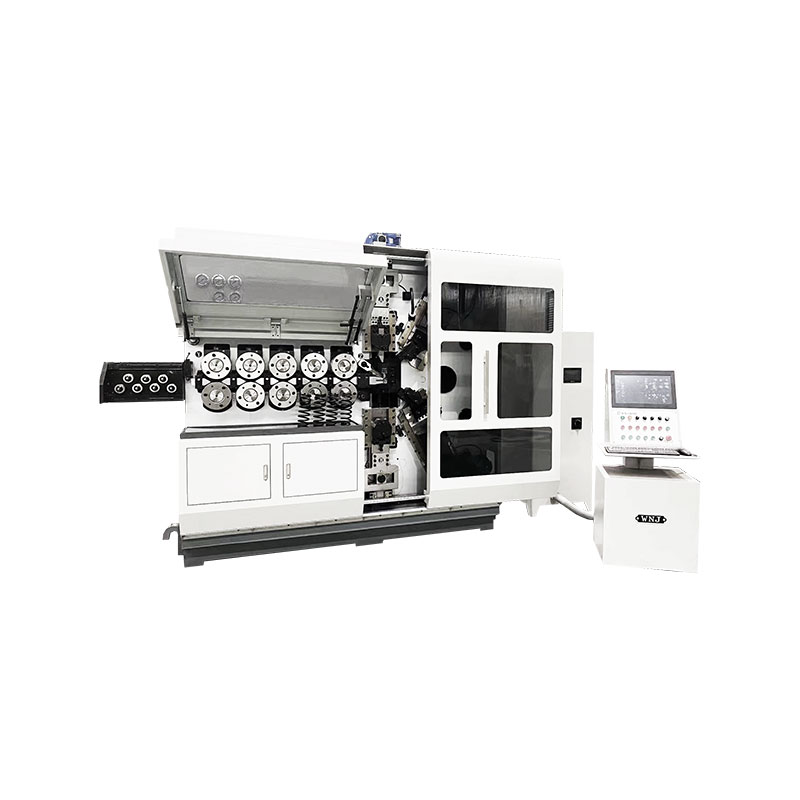
TK-6120 TK-6120 CNC-FEDERWALZMASCHINE ...
Details anzeigen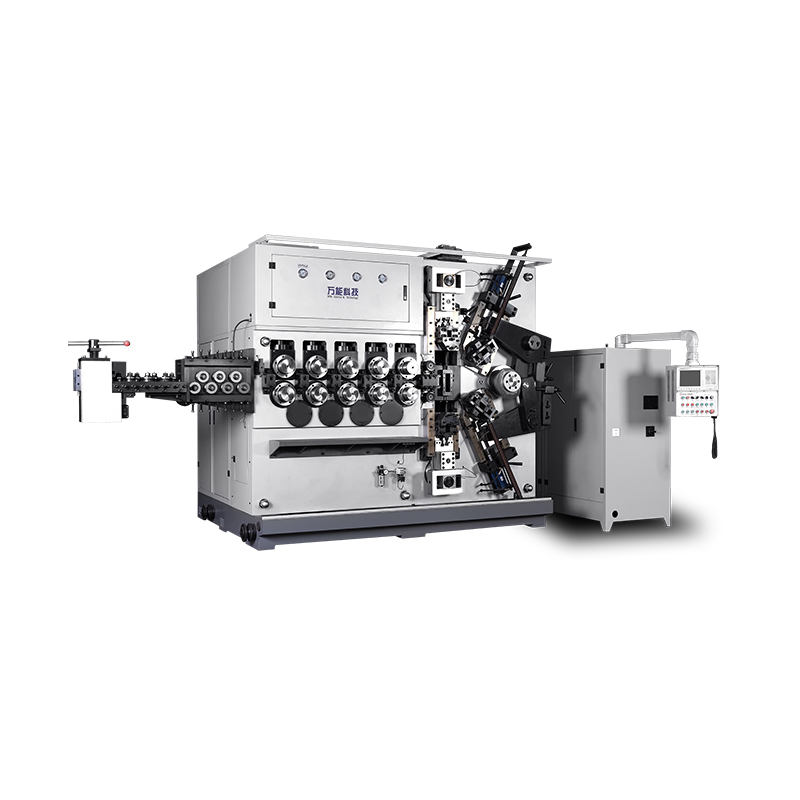
TK-5200 TK-5200 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigen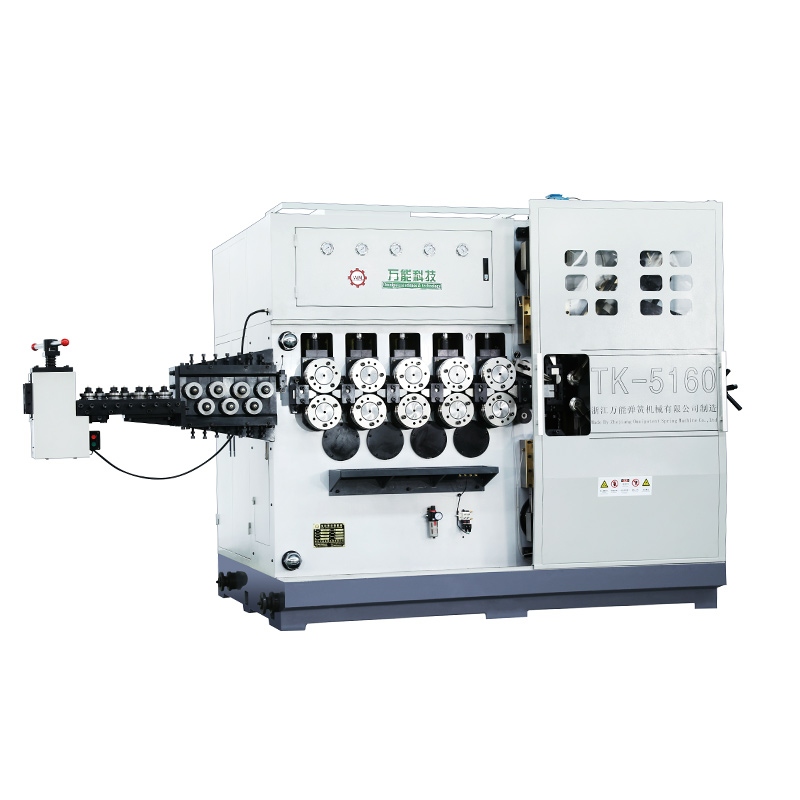
TK-5160 TK-5160 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigen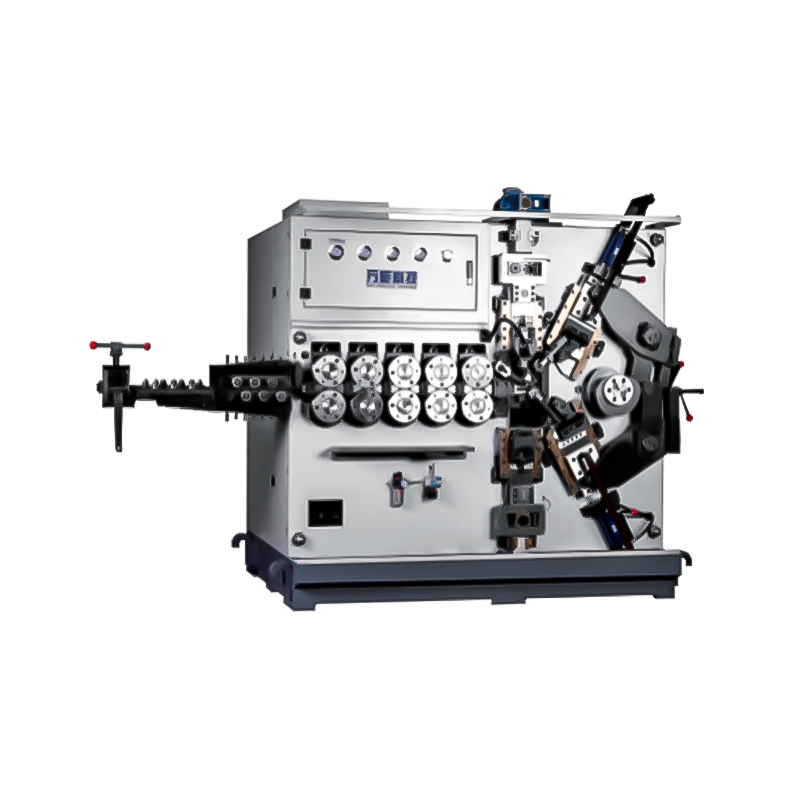
TK-5120 TK-5120 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigenMobiler QR-Code