Sprache

Eine Druckfederkonstruktion funktioniert nur, wenn die Belastungs-, Durchbiegungs- und Ermüdungsanforderungen mit den Fähigkeiten der Maschine, aus der sie besteht, in Einklang gebracht werden. Beginnen Sie mit der Federrate, überprüfen Sie dann die Spannung und die feste Höhe und bestätigen Sie abschließend die Toleranzen mit dem Produktionsteam. Die richtige Reihenfolge erspart Ihnen wochenlanges Ausprobieren.
In diesem Leitfaden werden die wichtigsten Konstruktionsparameter, ein schrittweises Berechnungsbeispiel, typische Herstellungstoleranzen und die Ausrüstungsauswahl erläutert, die bestimmen, ob Ihre Druckfeder konsistent gebaut werden kann.
Die Federrate (k) ist der wichtigste Gestaltungswert. Sie definiert die Kraft, die erforderlich ist, um die Feder um einen Millimeter zusammenzudrücken. Die Formel für eine Schraubendruckfeder lautet k = G d^4 / (8 D^3 Na), wobei G der Schermodul, d der Drahtdurchmesser, D der mittlere Windungsdurchmesser und Na die Anzahl der aktiven Windungen ist. Eine Erhöhung des Drahtdurchmessers hat den stärksten Einfluss auf die Geschwindigkeit, da diese auf die vierte Potenz erhöht wird; Ein größerer mittlerer Durchmesser oder aktive Windungen machen die Feder weicher.
Weitere Parameter sind freie Länge, feste Höhe, Steigung, Gesamtwindungen, Indexverhältnis und Spannung. Der Federindex C = D/d sollte normalerweise zwischen 4 und 12 liegen. Ein niedrigerer Index belastet die Innenseite der Spule stärker; Ein höherer Index führt dazu, dass die Feder leicht einknickt und empfindlich auf seitliche Belastungen reagiert.
| Parameter | Symbol | Typischer Bereich | Auswirkung auf die Leistung |
|---|---|---|---|
| Drahtdurchmesser | d | 0,5–20 mm | Stärkster Einfluss auf Frequenz und Stress |
| Mittlerer Spulendurchmesser | D | 3–100 mm | Das untere D versteift die Feder |
| Frühlingsindex | C | 4–12 | Zu niedrig führt zu hoher Spannung, zu hoch zu Knicken |
| Aktive Spulen | Na | 2–20 | Mehr Windungen machen die Feder weicher |
| Freie Länge | Lf | Durch Design bestimmt | Über feste Höhenauslenkung einstellen |
| Gesamtspulen | Nt | Na 2 | Addiert 2 für geschlossene und geerdete Enden |
Die ends of the spring matter too. Geschlossene und geerdete Enden sind bei Druckfedern üblich, die eine ebene Auflagefläche benötigen. Geschlossene Enden ohne Schleifen sorgen für eine längere Lebensdauer, aber weniger Ebenheit. Gesamtspulen sind normalerweise aktive Spulen plus 2 für geschlossene Enden.
Druckfedern werden in vielen Bereichen eingesetzt und die Designanforderungen können sich bei anspruchsvollen Anwendungen schnell ändern Automobil- oder Mobilitätssystem . In diesen Fällen werden Ermüdungslebensdauer und Maßhaltigkeit noch wichtiger.
Angenommen, Sie benötigen eine Feder, die liefert 100 N Kraft bei 25 mm Auslenkung . Verwenden Sie ölvergüteten Federstahl mit Schubmodul G = 80.000 N/mm². Wählen Sie den Drahtdurchmesser d = 2,0 mm und den mittleren Spulendurchmesser D = 20 mm.
Die calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. Erhöhen Sie d auf 2,2 mm oder D auf 22 mm um Stress abzubauen. Beachten Sie, dass die Federrate sinkt, wenn D zunimmt, sodass Na reduziert werden muss, um k beizubehalten.
Bei dynamischen Federn besteht eine konservative industrielle Faustregel darin, die mittlere Spannung unter 0,45 × Zugfestigkeit (UTS) und die Wechselspannung unter 0,30 × UTS zu halten. Überprüfen Sie immer den endgültigen Entwurf anhand der tatsächlichen Materialqualität.
 TK-320B 3-Achsen-CNC-Federwickelmaschine mit Pitch-Steuerung Diese CNC-Wickelmaschine verfügt über eine unabhängige Nickachsensteuerung und einen Hochgeschwindigkeits-Synchronbetrieb und eignet sich daher ideal für die Herstellung von Druckfedern mit präziser Steigung und gleichmäßiger Drahtzuführung, wie in der vorangehenden Erörterung des Spannungsdesigns hervorgehoben. Produkt anzeigen →
Druckfedertoleranzen sind keine Nebensache. Sie entscheiden, ob die Feder zu akzeptablen Kosten und mit akzeptabler Konsistenz hergestellt werden kann. Die folgende Tabelle zeigt typische Toleranzwerte, die eine CNC-Federwindemaschine in der normalen Produktion erreichen kann.
| Parameter | Toleranz | Notizen |
|---|---|---|
| Außendurchmesser | ±0,1 mm für d ≤ 3 mm | ±0,2 mm für größeren Draht |
| Freie Länge | ±0,3 bis ±0,5 mm | Hängt von der Gesamtzahl der Spulen ab |
| Federrate | ±5 % bis ±10 % | Beeinflusst die Last bei Durchbiegung |
| Gesamtspulen | ±0,25 Spulen | Gesteuert durch CNC-Vorschub |
| Rechtwinkligkeit | 0,02 mm pro 10 mm Länge | Gemessen am flachen Sitz |
| Parallelität der Bodenenden | 0,05 mm | Erfordert einen Schleifvorgang |
Eine engere Toleranz als diese Werte ist möglich, aber jede Verringerung des Toleranzbereichs erhöht die Kosten, da mehr Inspektions- und Einrichtungszeit erforderlich ist. Entwerfen Sie für die größtmögliche Toleranz, die Ihre Anwendung akzeptieren kann , und geben Sie die Federrate an, wenn es wirklich auf die Belastung bei einer bestimmten Auslenkung ankommt.
Die CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 CNC-625D 4-Achsen-CNC-Federformmaschine mit Erkennung Ausgestattet mit vier Achsen und automatischer Erkennung stoppt diese Formmaschine bei Fehlern und ermöglicht Parameteranpassungen, wodurch eine wiederholbare Produktion verschiedener Federformen gewährleistet wird, was die oben erwähnte Kontinuität von der Konstruktion bis zur Fertigung unterstützt. Produkt anzeigen →
Eine Druckfederkonstruktion ist nur so gut wie die Maschine, die sie formt. CNC-Federformmaschinen steuern den Drahtvorschub, die Windungssteigung, den Außendurchmesser und die Schnittlänge elektronisch. Aus diesem Grund kann ein Design, das gut an die Ausrüstung angepasst ist, tausende Male wiederholt werden, ohne dass es zu Abweichungen kommt.
Die number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read Wie funktioniert eine CNC-Federmaschine? . Dies hilft Ihnen zu verstehen, warum bestimmte Federdesigns einfacher herzustellen sind als andere.
Wenn eine Feder einen hohen Federindex oder einen sehr kleinen Drahtdurchmesser hat, benötigt die Maschine eine genaue Steuerung der Drahtspannung. Andernfalls kann die Steigung entlang der Federlänge variieren, was zu einer inkonsistenten Rate führt. Die Kombination eines realistischen Designs mit der richtigen CNC-Umformmaschine ist der schnellste Weg zu einem stabilen Produktionsprozess.
 CNC-Federendschleifmaschinenserie für die Präzisionsbearbeitung Diese Serie bietet CNC-Schleifen mit servogesteuerten Rädern und automatischer Inspektion und eignet sich zum Schleifen von Federenden von 0,3 bis 12 mm Draht und stellt die Ebenheit und Parallelität sicher, die vor der Montage in anspruchsvollen Anwendungen erforderlich sind. Produkt anzeigen →
Die material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
Nach dem Aufwickeln weist die Feder innere Restspannungen auf, die die Ermüdungslebensdauer verkürzen können. Um das Material zu entspannen und die Abmessungen zu stabilisieren, wird ein Federtemperofen eingesetzt. Bei Hochleistungsfedern ist dieser Schritt nicht optional. Die Wärmebehandlungstemperatur ist niedrig genug, um eine Veränderung der Mikrostruktur zu vermeiden, aber hoch genug, um die Aufwickelspannungen zu entspannen.
Bei Federn mit geschliffenen Enden sorgt eine CNC-Federschleifmaschine dafür, dass die Endflächen eben und parallel sind. Dies verbessert die Lastverteilung auf die Feder und verhindert einen vorzeitigen Verschleiß der Gegenfläche. Die grinding operation is especially important when the spring is assembled in a compact cavity.
Diese mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
Diese Checkliste hilft Ihnen, Ihrem Federhersteller ein vollständiges, herstellbares Design zu liefern.
Die spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
Beginnen Sie mit der erforderlichen Spannung und Federrate. Ein dickerer Draht macht die Feder steifer und erhöht die Spannung bei einer bestimmten Last. Daher muss der Drahtdurchmesser gegen den mittleren Spulendurchmesser und die Anzahl der aktiven Spulen abgewogen werden.
Der Federindex ist das Verhältnis des mittleren Spulendurchmessers zum Drahtdurchmesser. Er sollte im Bereich von 4 bis 12 liegen. Ein niedriger Index erhöht die innere Spannung und erschwert das Aufwickeln; Ein hoher Index macht die Feder instabil und neigt zum Knicken.
Ja. Die Federrate ist umgekehrt proportional zur dritten Potenz der aktiven Spulen, sodass die Reduzierung der aktiven Spulen die Feder versteift. Aber Sie müssen auch die Gesamtwindungen und die freie Länge innerhalb praktischer Grenzen halten.
Durch das Anlassen werden die durch das Aufwickeln entstehenden Eigenspannungen abgebaut. Es stabilisiert die Federabmessungen und verbessert die Ermüdungslebensdauer. Bei den meisten Hochleistungsfedern kann dieser Schritt nicht übersprungen werden.
Geben Sie die engste Toleranz an, die die Funktion rechtfertigen kann, nicht die engste, die die Maschine halten kann. Wenn die Last in einer bestimmten Höhe wichtiger ist, tolerieren Sie die Federrate anstelle der freien Länge.
Die Konstruktion von Druckfedern ist ein Gleichgewicht zwischen Berechnungen und praktischer Produktion. Die Feder, die auf dem Papier am besten funktioniert, ist nicht immer diejenige, die am einfachsten herzustellen ist. Indem Sie das Material, die Toleranzen und die Maschinenfunktionen von Anfang an im Auge behalten, können Sie häufige Ausfälle vermeiden und eine Feder erhalten, die über ihre gesamte Lebensdauer hinweg eine gleichbleibende Leistung erbringt.
TK-13200, TK-7230 TK-13200、 TK-7230 12-ACHSIGE CNC-FEDERWICKELMASCHINE ...
Details anzeigen
TK-13200, TK-7230 TK-13200、 TK-7230 12-ACHSIGE CNC-FEDERWICKELMASCHINE ...
Details anzeigen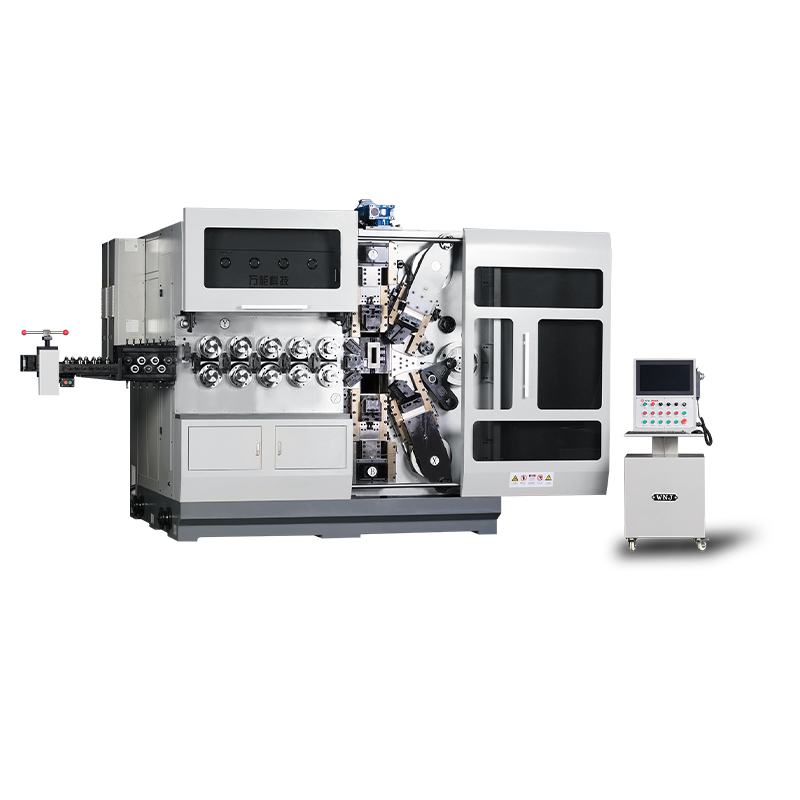
TK12120 TK-12120 12 ACHSEN CNC-FEDERWICKELMASCHINE ...
Details anzeigen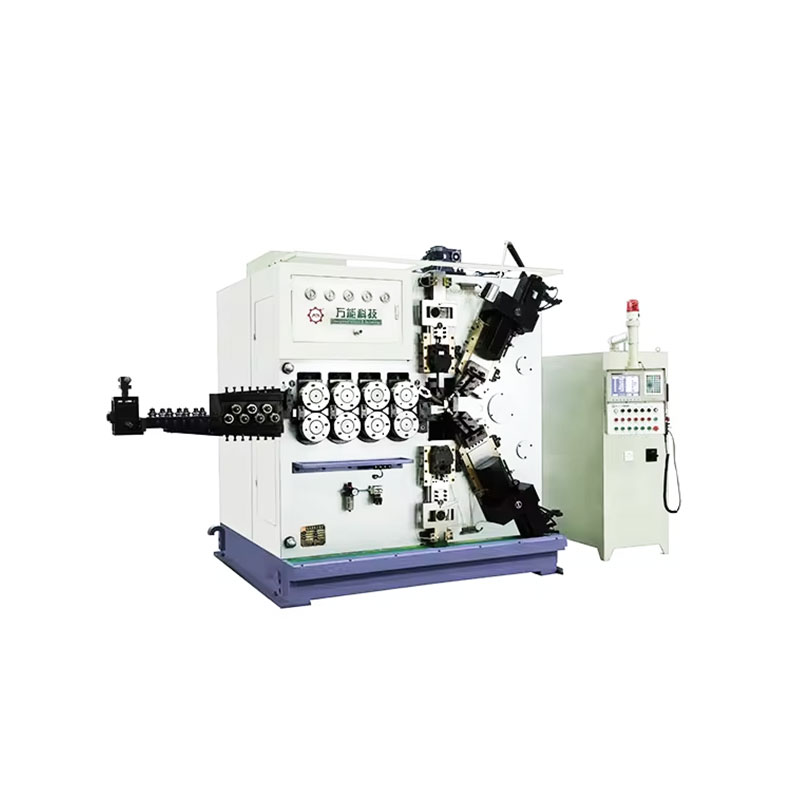
TK-6160 TK-6160 CNC-FEDERWALZMASCHINE ...
Details anzeigen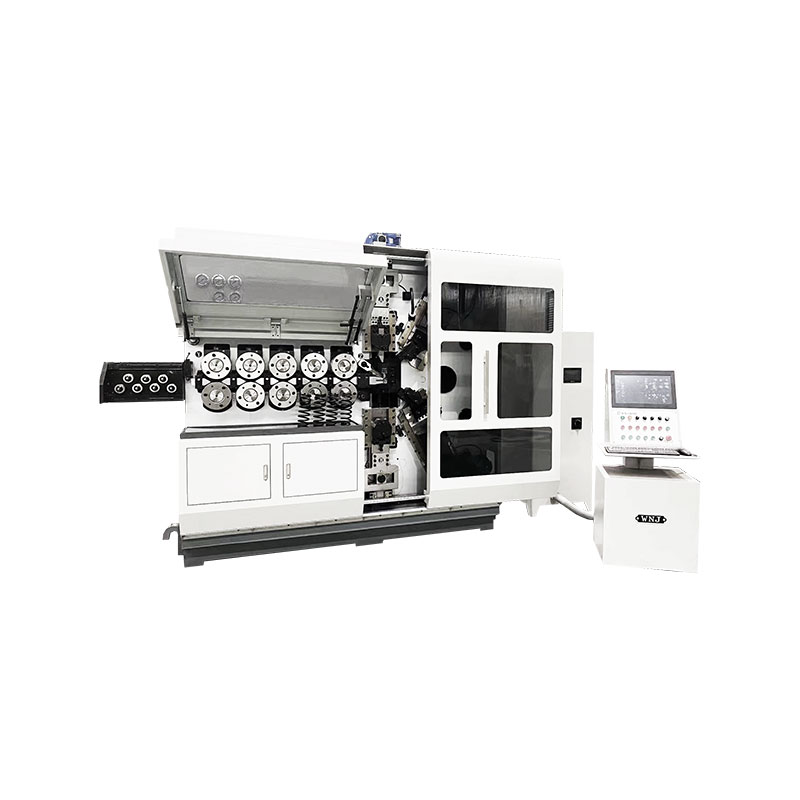
TK-6120 TK-6120 CNC-FEDERWALZMASCHINE ...
Details anzeigen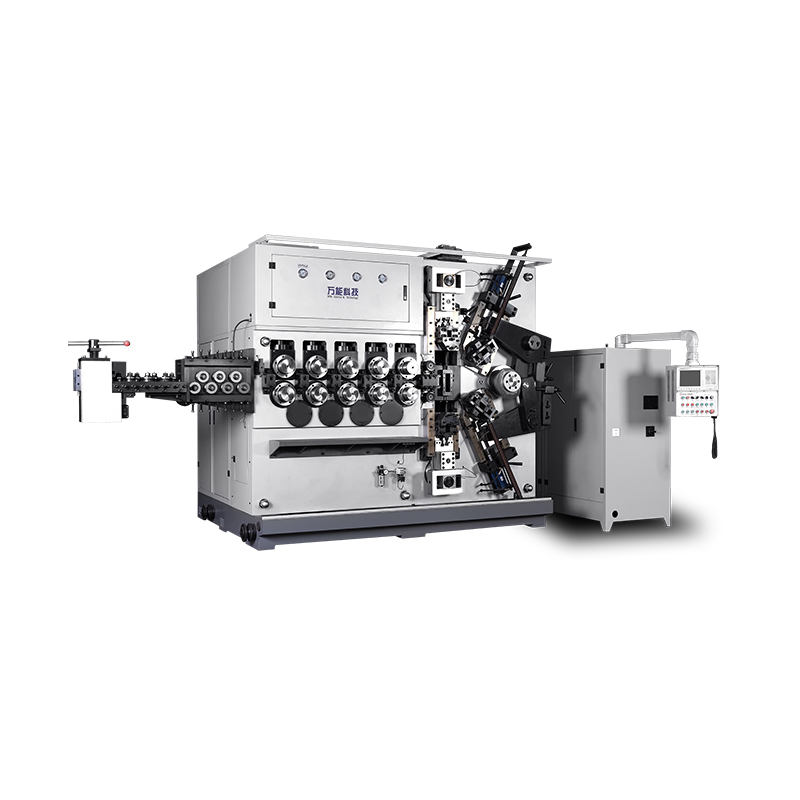
TK-5200 TK-5200 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigen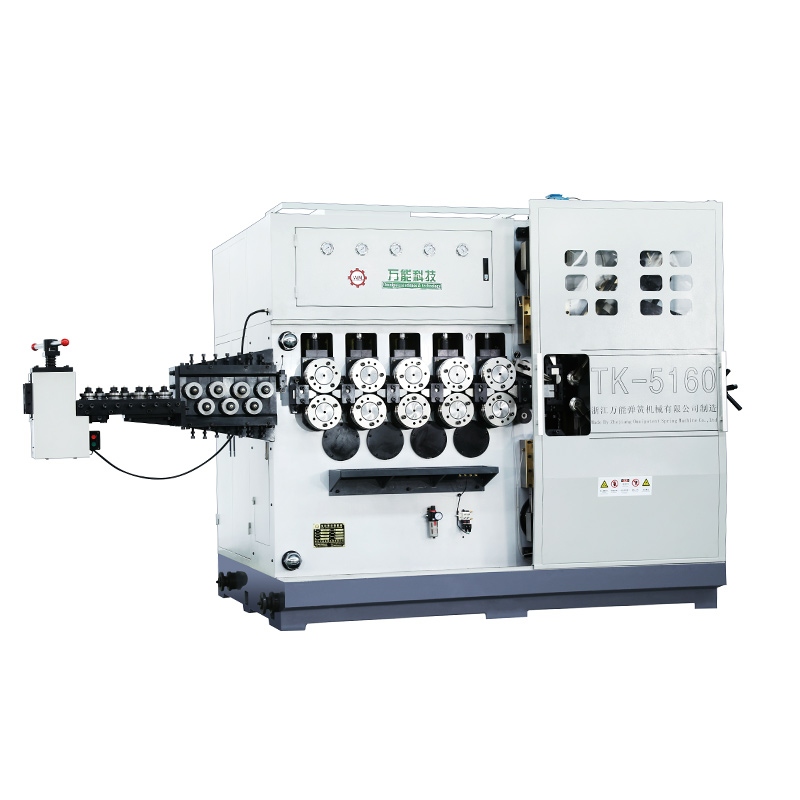
TK-5160 TK-5160 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigen
TK-5120 TK-5120 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigenMobiler QR-Code