Sprache

Jede Drahtrolle, die in eine Umformerei gelangt, bringt eine Entscheidung mit sich: Ist es besser, dieses Teil auf einer kurvengetriebenen Federmaschine, einer speziellen Wickelmaschine oder einer anderen Maschine herzustellen? CNC-Drahtformmaschine ? Die kurze Antwort für die meisten modernen Produktionslinien ist die CNC-Drahtformmaschine, da sie Formänderungen in Softwareänderungen umwandelt und nicht in Änderungen im Werkzeugraum. Sobald das Programm gespeichert ist, kann dieselbe Maschine in etwa der Zeit, die zum Laden einer neuen Datei benötigt wird, von einem einfachen Haken zu einer dreidimensionalen Halterung mit mehreren Biegungen wechseln.
In diesem Leitfaden wird erläutert, was eine CNC-Drahtformmaschine tatsächlich leistet, wie ihre Achsenkonfiguration die Leistungsfähigkeit verändert, wo sie sich mit Federwicklern überschneidet und was Sie überprüfen müssen, bevor Sie in eine solche Maschine investieren. Das Fazit vorweg: Wenn Ihr Teilemix Torsionsfedern, Drahtklammern, Haken, Halterungen oder eine beliebige Geometrie umfasst, die sich in mehr als einer Ebene biegt, bietet diese Maschinenklasse den größten nutzbaren Bereich pro Dollar aller Drahtformgeräte.
Die Leistungsgrenzen einer CNC-Drahtformmaschine sind weiter, als viele Käufer annehmen. Sie ist nicht auf Schraubenfedern beschränkt, kann jedoch viele Federfamilien hervorbringen. Die wahre Stärke der Maschine besteht darin, aus Draht Formen zu erzeugen, die in verschiedene Richtungen gebogen werden müssen, an den Enden Schlaufen bilden, die Schenkel verdrehen und sauber abgeschnitten werden müssen. Im Vergleich zu einer mechanischen Nockenmaschine entfällt bei der CNC-Version der Zeit- und Kostenaufwand für das Entwerfen, Schneiden und Testen von Nocken für jedes neue Teil.
Es gibt eine wichtige Grenze. Wenn Sie monatelang ein einzelnes Druckfederdesign in sehr großen Stückzahlen benötigen, kann es mit einer speziellen CNC-Federwickelmaschine normalerweise schneller hergestellt werden. CNC-Drahtformmaschinen verdienen ihren Platz, wenn Die Teilevielfalt ist hoch und Umrüstungen sind häufig Dies ist der normale Zustand in Auftragsfertigungs- und OEM-Zulieferbetrieben.
Alle CNC-Drahtformmaschinen folgen der gleichen Reihenfolge: Richten, Vorschieben, Biegen, Schneiden. Die Unterschiede zwischen den Modellen bestehen darin, wie viele Biegeachsen gleichzeitig auf den Draht einwirken, wie präzise die Vorschublänge gesteuert wird und wie schnell die Steuerung die Werkzeugpositionen für ein neues Teileprogramm neu berechnet.
Aus Workflow-Sicht wird jede Biegung, Vorschublänge und Schnittposition in der Steuerung als Koordinatenwert definiert. Das macht den Wechsel schnell: Sie müssen das Formerzeugungssystem nicht physisch modifizieren, außer die Führung und den Werkzeugblock auszutauschen. Die gleiche Logik ermöglicht auch eine automatische Korrektur, da das Steuerungssystem die Sollpositionen mit der tatsächlichen Rückmeldung von jeder Servoachse vergleichen kann.
Die Achsenanzahl ist die am häufigsten zitierte Spezifikation bei der Drahtformung, da sie mit der Komplexität der Geometrie korreliert, die Sie in einem Durchgang erstellen können. Kaufen Sie grundsätzlich nicht mehr Äxte, als Ihre Produkt-Roadmap rechtfertigt; Der Betrieb, die Programmierung und die Wartung einer 10-Achsen-Maschine kosten mehr als eine 3-Achsen-Maschine. Wenn Sie jedoch Arbeiten mit Biegungen in mehreren Ebenen akzeptieren, führt eine Unterspezifikation zu langsameren Zyklen, manuellen Nachbearbeitungen und einer inkonsistenten Teilequalität.
| Äxte | Freiheit gestalten | Typische Teile | Typischer Drahtbereich |
|---|---|---|---|
| 3-Achsen | Vorschub, horizontales Biegen, Schneiden | Haken, einfache Clips, kleine Zugfedern | 0,3 bis 3,0 mm |
| 5-Achsen | Fügt Werkzeugachsen für Off-Plane-Bewegungen hinzu | Torsionsfedern, 3D-Clips, kleine Kfz-Halterungen | 0,5 bis 5,0 mm |
| 6/7-Achse | Mehr gleichzeitige Werkzeugpositionen | Mehrfach gebogene 3D-Formen mit engen Radien | 1,0 bis 6,0 mm |
| 10-Achsen | Zwei Formarme mit Multitool-Steuerung | Komplexe 3D-Federn und geformte Baugruppen | 1,5 bis 10,0 mm |
| 12-Achsen-Nockenlos | Maximale Werkzeugmobilität, keine Nocken | Komplexe Medizin-, Luft- und Raumfahrtteile sowie High-Mix-Teile | 0,5 bis 12,0 mm |
Eine 3-Achsen-Maschine ist der kostengünstigste Einstiegspunkt und bleibt die beliebteste Konfiguration für Werkstätten, deren Teile flache Haken, Clips und einfache Federn sind. Wenn Ihre Ingenieure damit beginnen, Torsionsfedern mit versetzten Schenkeln oder Drahtformen zu entwerfen, die sich in zwei Ebenen biegen, entfällt durch den Umstieg auf eine 5-Achsen-Maschine die meisten Werkzeugkompromisse. 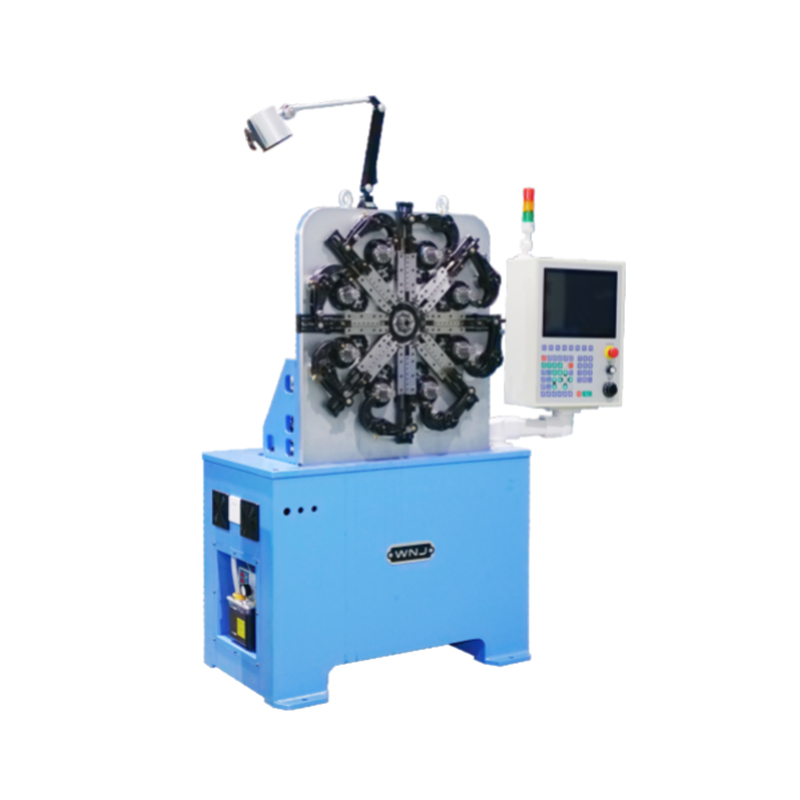 CNC-625D 3-Achsen-Federformmaschine für einfache Federn Diese 3-Achsen-Formmaschine bietet die niedrigsten Einstiegskosten für Betriebe, die flache Haken, Clips und einfache Federn herstellen. Seine Vier-Achsen-Steuerung ermöglicht einen Einzelschritt- oder Synchronbetrieb mit automatischem Stopp bei fehlerhaften Teilen. Produkt anzeigen → Als Referenz deckt die 3-Achsen-Umformmaschine der 625D-Klasse der WNJ-Reihe dieses Segment ab, während die 625Z/635Z/650Z-Serie das gleiche Umformprinzip auf fünf gesteuerte Achsen erweitert.
Für Betriebe, die gemischte Produktionsläufe anbieten, bieten die 10-Achsen- und 12-Achsen-Konfigurationen ohne Nockenwelle den größten Betriebsbereich. Ihr Vorteil ist die gleichzeitige Bewegung mehrerer Werkzeugträger, wodurch die Zykluszeit bei Teilen verkürzt wird, die sonst indexiert oder neu positioniert werden müssten. Der Kompromiss besteht in einem höheren Programmieraufwand und einem höheren Kaufpreis.
Die beiden Begriffe werden häufig synonym verwendet, sie beziehen sich jedoch auf unterschiedliche Stärken. Eine CNC-Federwickelmaschine ist für spiralförmige Formen bei hoher Geschwindigkeit optimiert, während eine CNC-Drahtformmaschine für beliebige 3D-Drahtformen und Federtypen optimiert ist, die gebogen statt gewickelt werden müssen. Die richtige Wahl hängt von der Geometrie Ihres vorherrschenden Teils ab, nicht nur von der Maschinenmarke oder dem Preis.
In vielen Federproduktionslinien werden beide Maschinentypen nebeneinander betrieben. Wenn Sie davon ausgehen, dass eine Drahtformmaschine einen Haspel für gerade Kompressionsarbeiten ersetzen soll, vergleichen Sie die tatsächlichen Zykluszeiten für Ihren eigenen Drahtdurchmesser, bevor Sie sich entscheiden. Bei Teilen, die spiralförmige Abschnitte mit Schenkeln und Biegungen kombinieren, kann eine Drahtformmaschine mit Dornzubehör oft die Konsolidierung durchführen, für die sonst zwei Maschinen erforderlich wären. Wenn es sich bei dem Teil hauptsächlich um eine gebogene Drahtform und nicht um eine Helix handelt, ist eine 4-Achsen-Drahtbiegemaschine die gezieltere Option. 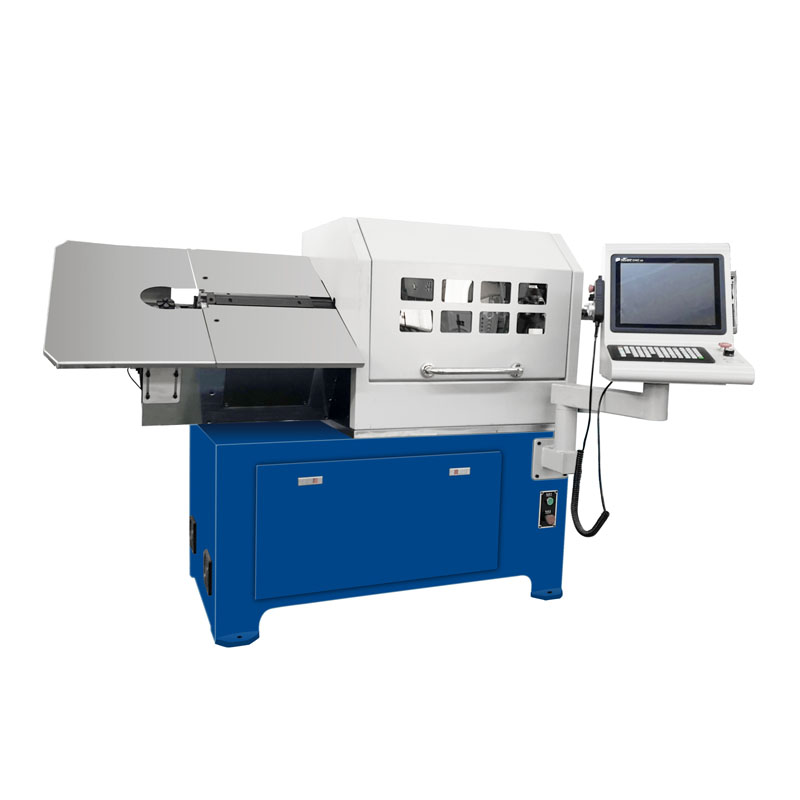 ZW-480 4-Achsen-CNC-Drahtbiegemaschine für gebogene Drahtformen Wenn es sich bei Ihrem Teil hauptsächlich um eine gebogene Drahtform und nicht um eine Helix handelt, bietet diese 4-Achsen-Biegemaschine gezielte Effizienz. Sein vier-/siebenachsiges Gestängedesign sorgt für hohe Präzision und stabile Leistung bei verschiedenen Drahtbiegeanwendungen. Produkt anzeigen →
CNC-Drahtformmaschinen sind nicht auf Federhersteller beschränkt. Die gleiche Biege- und Schneidlogik findet sich in fast jedem technischen Produkt, das eine geformte Drahtkomponente enthält. Die Anwendungsseiten auf der WNJ-Website identifizieren acht Branchen, in denen diese Ausrüstung täglich verwendet wird:
Der rote Faden ist die Dimensionskonsistenz. Im Automobilbau beispielsweise kann eine um einen Millimeter im Schenkelwinkel abweichende Sitzfeder zu Geräuschen und vorzeitigem Verschleiß in der Endmontage führen. Eine Fünf-Achsen-Maschine hält den Werkzeugweg mit ausreichender Wiederholgenauigkeit, sodass jedes vom Band kommende Teil dem genehmigten Muster entspricht. 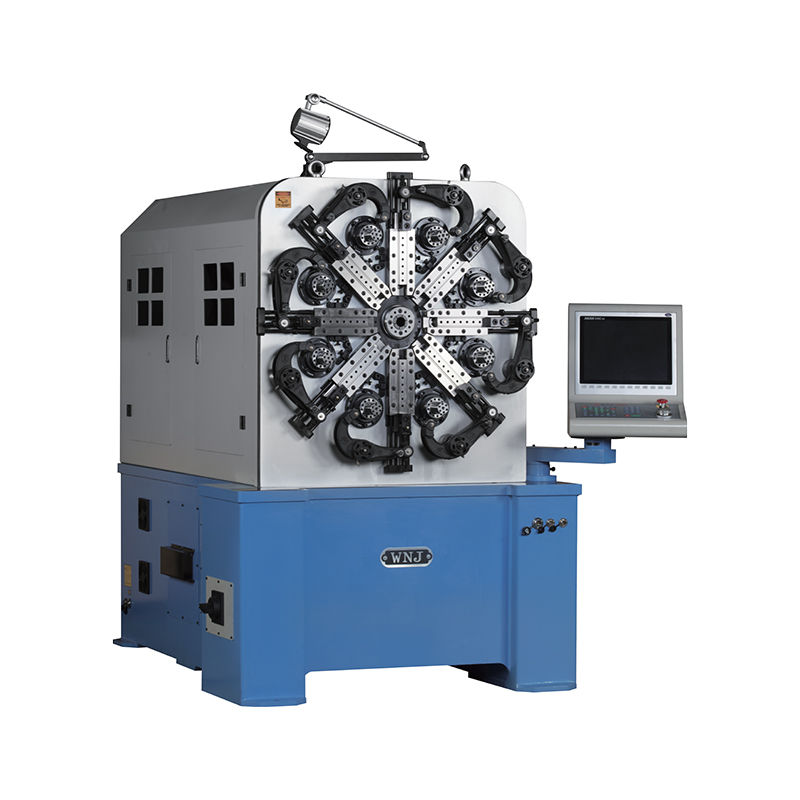 CNC-635Z 5-Achsen-Federformmaschine für gleichbleibende Maßgenauigkeit Diese fünfachsige Umformmaschine liefert die für Automobilsitzfedern und ähnliche Präzisionsteile erforderliche Wiederholgenauigkeit. Der rotierende Drahtvorschubmechanismus erleichtert die Einrichtung, während die Fünf-Achsen-Steuerung enge Toleranzen bei Schenkelwinkeln und -durchmessern einhält. Produkt anzeigen → Aus diesem Grund verlangen Hersteller in diesen Branchen vor der Freigabe einer Maschine Probeteile aus eigenem Material.
Bevor Sie Preisschilder vergleichen, vergleichen Sie diese sieben Faktoren. Eine um 5 Prozent günstigere Maschine kann 20 Prozent mehr Werkzeuge und Ausfallzeiten kosten, wenn die Spezifikation nicht Ihren Drahtdurchmesser- und Toleranzanforderungen entspricht.
Diese Punkte werden in unserem Ratgeber ausführlich und praxisnah behandelt So wählen Sie die richtige Federmaschine aus . Die Zusammenfassung ist einfach: Lassen Sie Ihre Teilefamilie die Spezifikation definieren und verwenden Sie dann Testteile, um das tatsächliche Verhalten vor dem Kauf zu validieren.
Die Genauigkeit einer CNC-Drahtformmaschine hängt sowohl vom mechanischen Zustand als auch von der Software ab. Saubere Führungen, ausgerichtete Rollen und korrekt gespannte Vorschubsysteme sorgen dafür, dass die Toleranzen über Tausende von Zyklen hinweg wiederholbar sind. Der Tagesablauf ist kurz, doch das Auslassen führt zu Abweichungen, die erst bei der Endkontrolle sichtbar werden.
Bediener sollten auch die normalen Geräusch- und Vibrationssignaturen der Maschine verstehen. Ungewöhnliche Geräusche aus dem Vorschubbereich oder eine plötzliche Änderung des Biegewinkels treten normalerweise auf, bevor es zu einem vollständigen Ausfall kommt. Durch frühzeitiges Eingreifen können längere Ausfallzeiten vermieden werden.
CNC-Federmaschine ist ein weit gefasster Begriff, der normalerweise sowohl Wickelmaschinen als auch Umformmaschinen umfasst. In der Praxis ist eine Federwickelmaschine für Schraubenfedern optimiert, während eine Drahtformmaschine gebogene Drahtformen, Torsionsfedern, Zugfedern und andere nicht-schraubenförmige Geometrien herstellt. Die meisten Fabriken nutzen beides, um die gesamte Produktpalette abzudecken.
Zu den gängigen Materialien gehören Kohlenstofffederstahl, Edelstahlsorten wie 302, 304 und 316, Phosphorbronze, Berylliumkupfer, Aluminium und verschiedene beschichtete Drähte. Die beiden wichtigsten Grenzen sind der Drahtdurchmesserbereich der Maschine und die maximale Zugfestigkeit, die das Vorschub- und Richtsystem bewältigen kann. Wenn Sie hartgezogenen Draht mit mehr als 2000 MPa verarbeiten möchten, überprüfen Sie vor dem Kauf das Material der Richtwalze und den Druckbereich der Vorschubwalze.
Handelt es sich bei den meisten Teilen um Einebenen-Clips und -Haken, reicht eine 3-Achsen-Maschine aus. Torsionsfedern mit versetzten Beinen profitieren von der 5-Achsen-Steuerung. Mehrebenen-3D-Drahtformen benötigen normalerweise 6 Achsen oder mehr. Eine praktische Regel besteht darin, eine Stufe über Ihrer aktuellen durchschnittlichen Komplexität zu wählen, damit Sie ein breiteres Spektrum an Aufträgen annehmen können, ohne eine zweite Maschine kaufen zu müssen.
Ja, in Grenzen. Druckfedern mit geschlossenen Enden und enger Steigung sind die Stärke einer Wickelmaschine, aber eine Drahtformmaschine, die mit einem Steigungswerkzeug und einem Dorn ausgestattet ist, kann Druckfedern bei moderaten Geschwindigkeiten effizient herstellen. Es ist besonders attraktiv bei kleinen Chargen, bei denen die Umrüstzeit wichtiger ist als die maximale Zyklusgeschwindigkeit.
Für eine einfache Geometrieänderung innerhalb desselben Drahtdurchmessers dauern die Werkzeuganpassungen in der Regel 15 bis 40 Minuten plus Programmauswahl. Ändert sich der Drahtdurchmesser, tauschen Sie auch Führungen, Vorschubrollen und Formwerkzeuge aus, was bei den meisten Maschinen in der Regel ein bis zwei Stunden dauert. Eine nockengetriebene Alternative würde das Schneiden und Testen neuer Nocken erfordern, was erheblich länger dauert.
Die praktische Wiederholgenauigkeit liegt normalerweise im Bereich von plus/minus 0,5 bis 1 Grad für Biegewinkel und plus/minus 0,1 mm für Längen, je nach Drahtdurchmesser, Rückfederungsverhalten und Materialkonsistenz. Bestätigen Sie diese Werte immer durch einen Probelauf mit Ihrem tatsächlichen Draht, da die Materialrückfederung den größten Einfluss auf die endgültige Geometrie hat.
Die richtige Wahl hängt immer von Ihrer Teilefamilie ab, nicht vom Typenschild der Maschine. Wenn Ihr Produktmix unterschiedliche Drahtformen und Federgeometrien umfasst, bleibt eine CNC-Drahtformmaschine das einzige Gerät mit dem breitesten Einsatzspektrum. Überprüfen Sie die Anzahl der Achsen, überprüfen Sie die Abdeckung des Drahtdurchmessers, bestätigen Sie das Support-Netzwerk und fordern Sie vor der Unterzeichnung Testteile aus Ihrem Material an. Dieser Vorgang dauert ein paar Tage, schützt aber die Maschineninvestition für ein Jahrzehnt oder länger.
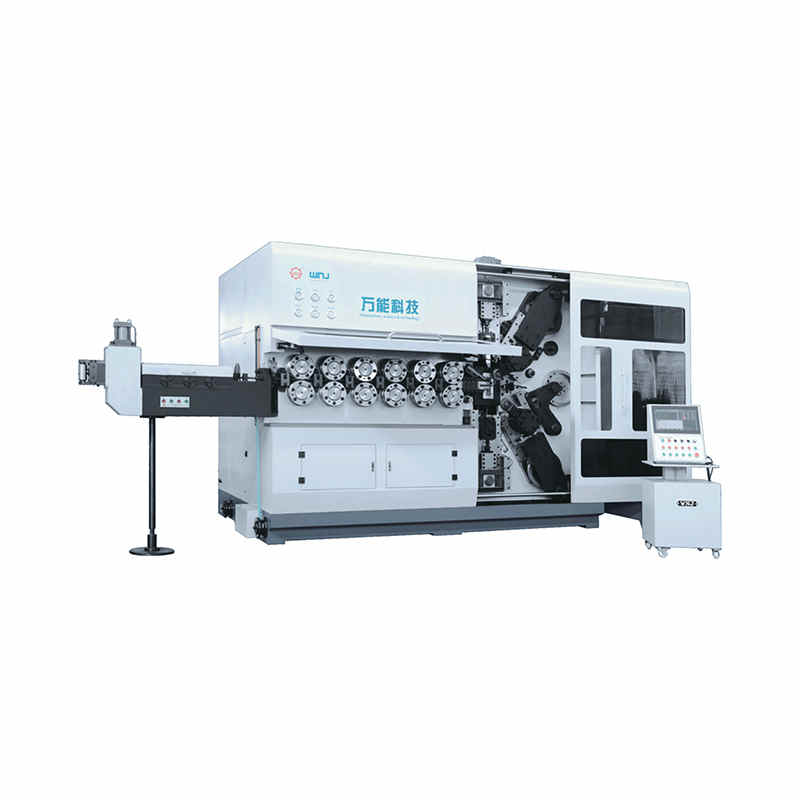
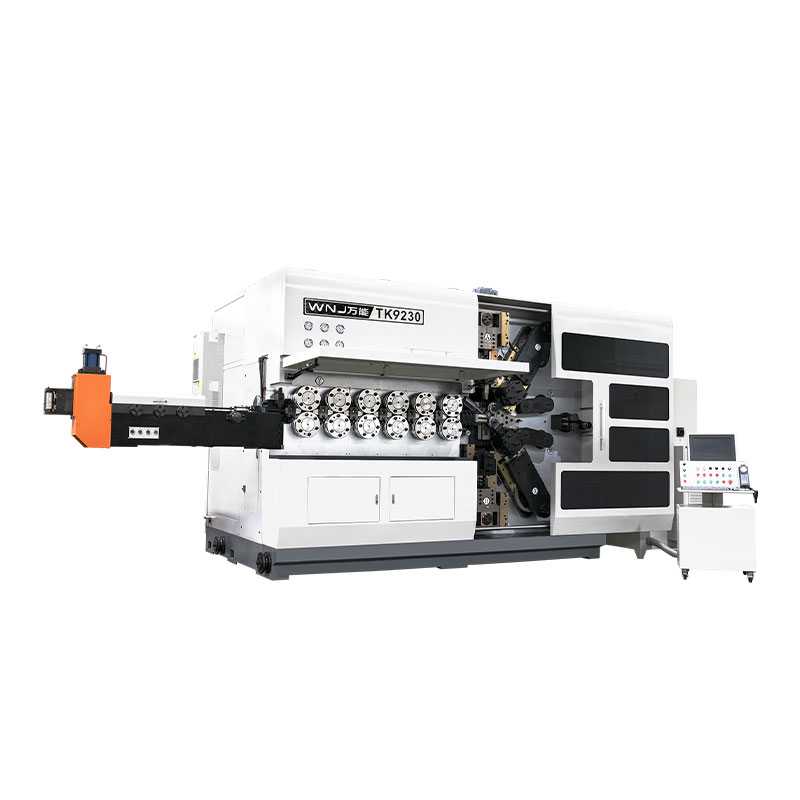
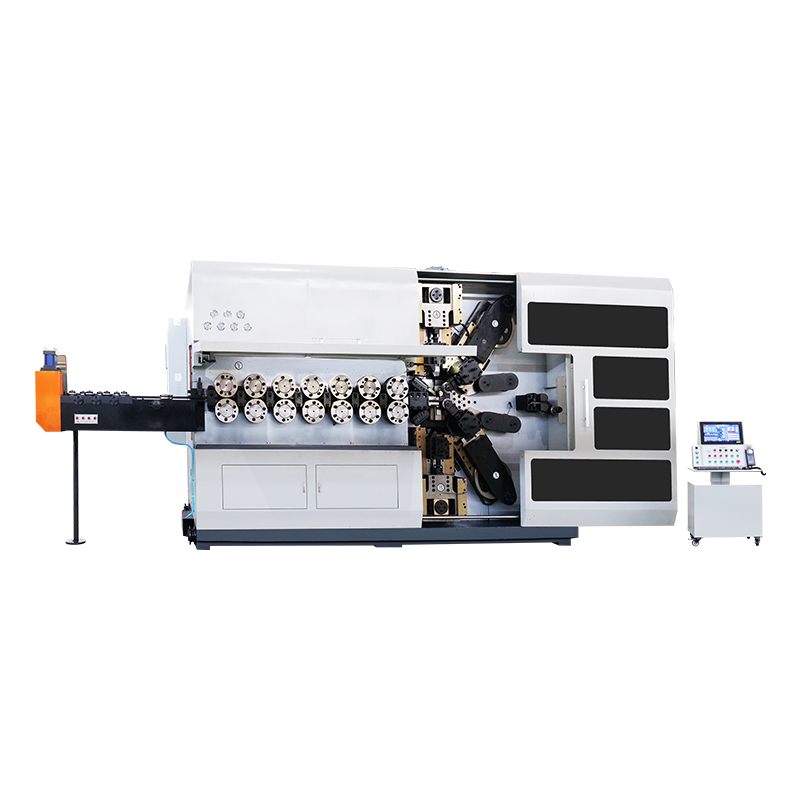
TK-13200, TK-7230 TK-13200、 TK-7230 12-ACHSIGE CNC-FEDERWICKELMASCHINE ...
Details anzeigen
TK-13200, TK-7230 TK-13200、 TK-7230 12-ACHSIGE CNC-FEDERWICKELMASCHINE ...
Details anzeigen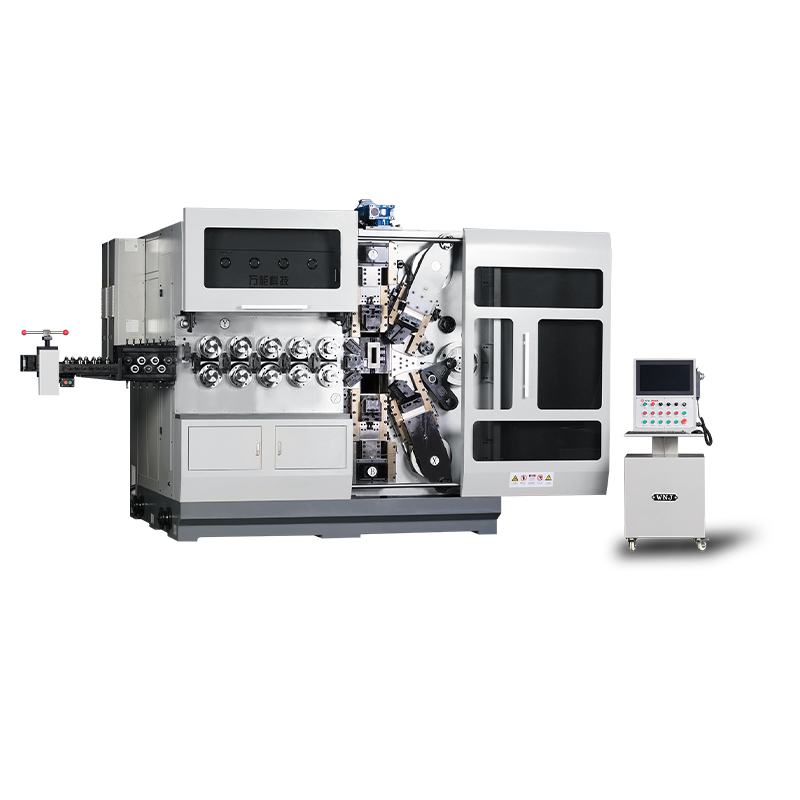
TK12120 TK-12120 12 ACHSEN CNC-FEDERWICKELMASCHINE ...
Details anzeigen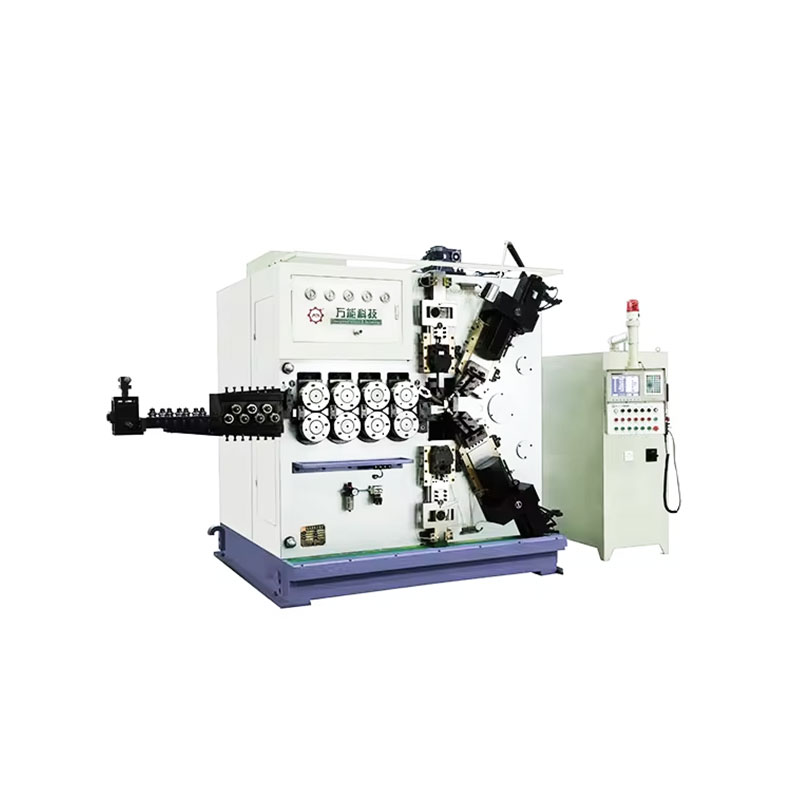
TK-6160 TK-6160 CNC-FEDERWALZMASCHINE ...
Details anzeigen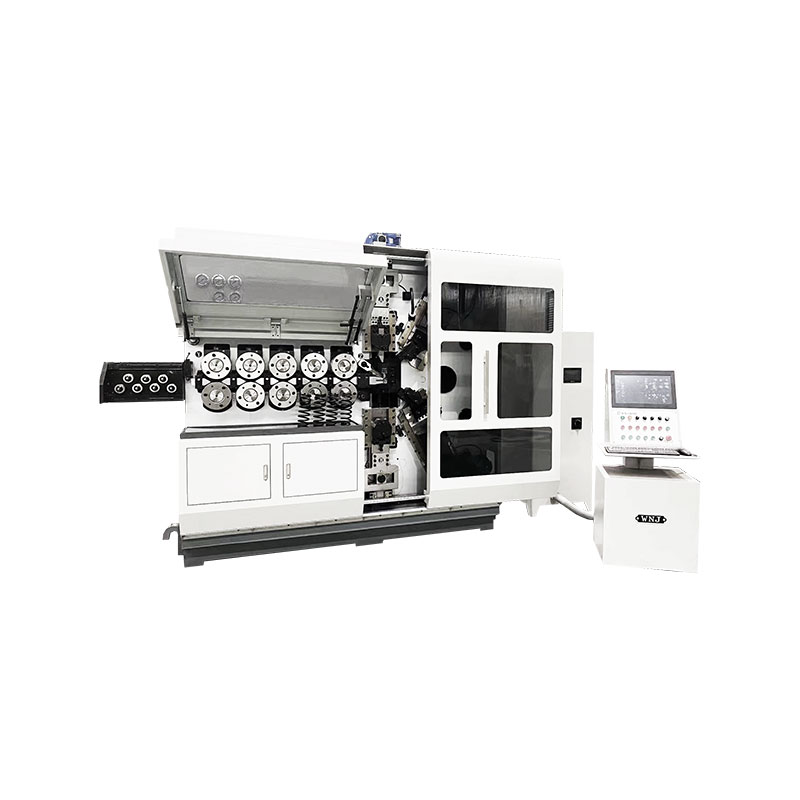
TK-6120 TK-6120 CNC-FEDERWALZMASCHINE ...
Details anzeigen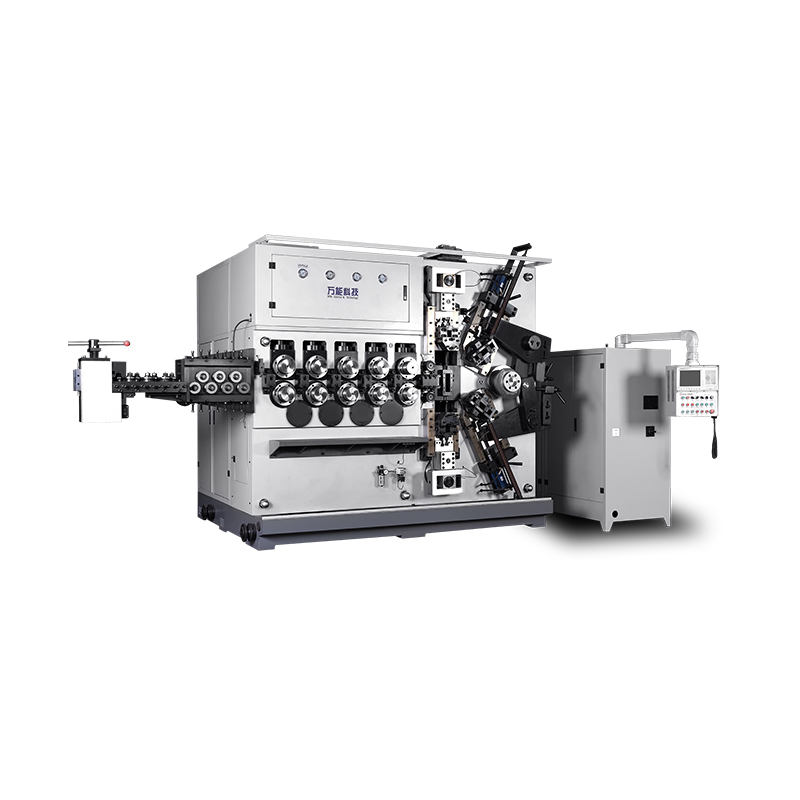
TK-5200 TK-5200 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigen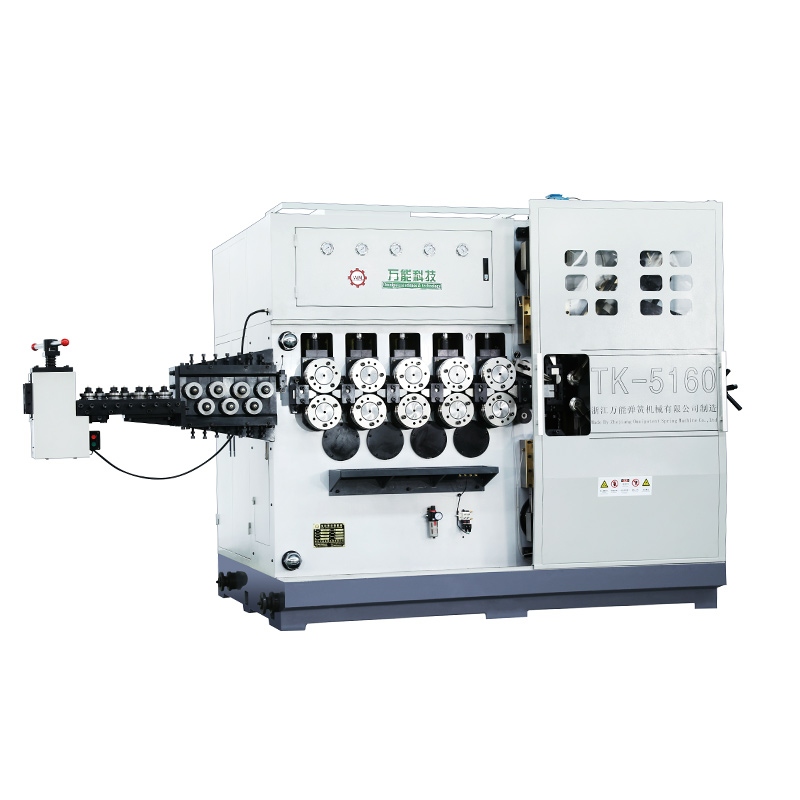
TK-5160 TK-5160 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigen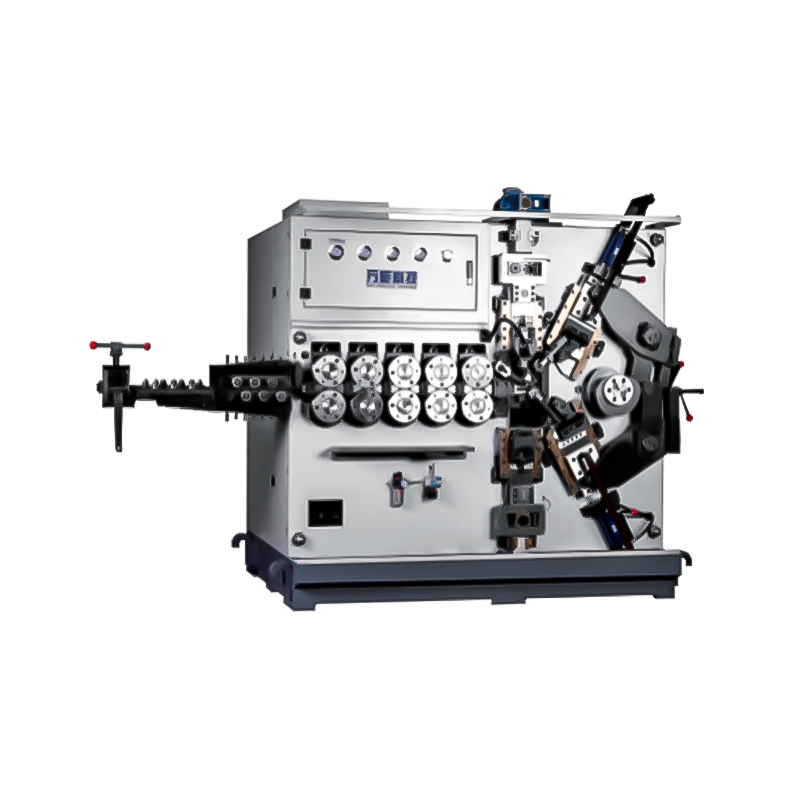
TK-5120 TK-5120 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigenMobiler QR-Code