Sprache
Nachrichten
Zuhause / Nachrichten / CNC-Federwickelmaschine: Vollständiger Leitfaden zu Typen, Spezifikationen und Auswahl

Eine CNC-Federwickelmaschine ist die wichtigste Einzelinvestition für einen Federhersteller, der wettbewerbsfähig bleiben möchte. Im Gegensatz zu mechanischen Wickelmaschinen, die auf Nocken und Endschaltern basieren, steuert eine CNC-Federwickelmaschine den Drahtvorschub, die Wickelpunktposition, die Steigungsbewegung und den Schneidvorgang über synchronisierte Servoachsen. Das Ergebnis ist eine wiederholbare Spulengeometrie, schnellere Setup-Änderungen und deutlich geringere Ausschussraten. Wenn Ihr Produktionsplan Druckfedern, Zugfedern oder Torsionsfedern mit Toleranzen von weniger als 0,05 mm umfasst, ist eine moderne CNC-Wickelmaschine keine Option; es ist die Grundlinie. Dieser Leitfaden erklärt, wie diese Maschinen funktionieren, was die Achsnummern eigentlich bedeuten, welche Spezifikationen Sie vergleichen sollten und wie Sie eine Maschine an Ihre realen Produktionsbedingungen anpassen.
Das Arbeitsprinzip gliedert sich in fünf Schritte: Drahtrichten, Drahtvorschub, Aufwickeln, Steigungskontrolle und Schneiden. Der Draht wird von einer Spule oder einem angetriebenen Drahtvorschubgestell abgezogen, durchläuft einen Satz Richtwalzen, die Verformungen und Krümmungen beseitigen, und gelangt dann in die Vorschubwalzen. Die Vorschubrollen drücken den Draht gegen einen Aufwickelpunkt oder um einen Dorn. Beim Vorschub des Drahtes wird der Außendurchmesser der Feder durch die Position des Wickelpunktes bestimmt. Ein servoangetriebenes Pitch-Werkzeug bewegt sich senkrecht zum Drahtpfad und erzeugt den Spalt zwischen benachbarten Spulen. Wenn die programmierte Windungszahl erreicht ist, trennt ein Schneidmesser die Feder vom ankommenden Draht und die Steuerung startet sofort den nächsten Zyklus.
Was die CNC-Version grundlegend von einer mechanischen Maschine unterscheidet, ist, dass jeder Umformparameter ein programmierbarer Zahlenwert ist. Bei einem mechanischen Haspel ändern Sie den Außendurchmesser, indem Sie manuell eine Sicherungsmutter lösen und eine Nocke bewegen. Bei einer CNC-Maschine geben Sie den Außendurchmesser in die Steuermaske ein und die Servoachse positioniert sich automatisch. Den in der Federmaschinenindustrie veröffentlichten Produktionsdaten zufolge reduziert diese Verschiebung die Rüstzeit für eine typische Druckfeder von etwa 40 bis 60 Minuten auf einer mechanischen Maschine auf etwa 5 bis 10 Minuten auf einem gut programmierten CNC-Modell. Die folgende Tabelle vergleicht die beiden Maschinentypen hinsichtlich der Faktoren, die in der Werkstatt am wichtigsten sind.
| Vergleichsartikel | Mechanische Wickelmaschine | CNC-Federwickelmaschine |
|---|---|---|
| Rüstzeit pro Federtyp | 30 bis 60 Minuten | 5 bis 10 Minuten |
| Maßliche Wiederholgenauigkeit | Hängt von den Fähigkeiten des Bedieners ab | Konsistent innerhalb von 0,01 bis 0,03 mm |
| Werkzeugänderungen | Mehrere Nocken und physische Stopps | Programmwechsel plus ein paar Werkzeugpositionen |
| Fähigkeit, komplexe Formen herzustellen | Sehr begrenzt | Mehrachsiges Formen von Haken, Pigtails und Bögen |
| Datenaufzeichnung und Qualitätsverfolgung | Nicht verfügbar | In das Steuerungssystem integriert |
Die Anzahl der Achsen einer CNC-Federwickelmaschine bestimmt, wie viele unabhängige Bewegungen gleichzeitig ausgeführt werden können. A 3-Achsen-Maschine Steuert normalerweise den Drahtvorschub, den Wickelpunkt oder die Hauptnocke und die Steigung. Diese Konfiguration deckt die meisten Standard-Druck- und Zugfedern ab. A 5-Achsen-Maschine fügt Werkzeugachsen hinzu, die komplexere Umformvorgänge ermöglichen, wie das Biegen von Pigtail-Enden, die Herstellung von Abschnitten mit variabler Steigung und das Formen von Torsionsfederbeinen mit engen Toleranzen. A 6-Achsen- oder 7-Achsen-Maschine B. die TK-760-Klasse, bieten noch mehr Formungsfreiheit und können Drahtdurchmesser am schwereren Ende der Skala bewältigen.
Maschinen mit höheren Achsen sind auch dann von Bedeutung, wenn Sie verschiedene Federfamilien auf derselben Maschine produzieren. Beispielsweise benötigt ein Hersteller, der sowohl Aufhängungsfedern für Kraftfahrzeuge als auch kleine Präzisionszugfedern herstellt, zusätzliche Achsen, um unterschiedliche Werkzeugkonfigurationen zu bewältigen, ohne den Umformbereich physisch umbauen zu müssen. Die praktische Regel ist einfach: Kaufen Sie nicht mehr Achsen, als Ihr Produktmix erfordert, denn jede zusätzliche Achse erhöht die Kosten und die Programmierkomplexität. Wenn Sie jedoch eine Lohnfertigung haben, die eine Vielzahl von Aufträgen bearbeitet, vermeidet eine Maschine mit 5 Achsen oder höher den Engpass häufiger Werkzeugwechsel.
 TK-320B 3-Achsen-CNC-Federwickelmaschine für 3,0 mm Draht Diese 3-Achsen-Maschine deckt den beliebten Drahtbereich von 0,5–3,0 mm mit unabhängiger Steigungssteuerung, zweisprachiger Benutzeroberfläche und manueller Mustererstellung ab und eignet sich für die Produktion mit mittlerer Kapazität, ohne zu viel für zusätzliche Achsen auszugeben. Produkt anzeigen →
Käufer konzentrieren sich oft auf Preis und Marke, aber die eigentlichen Auswahlkriterien sind technischer Natur. Die fünf Spezifikationen, die bestimmen, ob eine Maschine zu Ihrer Produktion passt, sind der Drahtdurchmesserbereich, der maximale Federaußendurchmesser, die Vorschubgeschwindigkeit, die Anzahl der Achsen und die Fähigkeit des Steuerungssystems. Der Drahtdurchmesserbereich ist der erste Filter: Eine Maschine, die für 0,5 bis 3,0 mm Draht ausgelegt ist, kann keine 6 mm Drahtfeder wirtschaftlich produzieren. Die Modellnummern in den Produktpaletten der meisten Hersteller geben einen schnellen Hinweis auf die Kapazität. Ein TK-320-Modell ist beispielsweise für die Drahtstärke von 3,0 mm ausgelegt, während ein TK-760-Modell für schwerere Drähte im Bereich von 6,0 bis 7,0 mm ausgelegt ist.
| Spezifikation | Typischer Bereich | Warum es wichtig ist |
|---|---|---|
| Drahtdurchmesser | 0,3 mm bis 6,0 mm oder mehr | Bestimmt, welche Federgrößen Sie überhaupt produzieren können |
| Maximaler Federaußendurchmesser | 10 mm bis 80 mm je nach Modell | Begrenzt den physischen Formraum innerhalb der Maschine |
| Vorschubgeschwindigkeit | 30 bis 120 m/min | Wirkt sich direkt auf die Zykluszeit und die Leistung pro Schicht aus |
| Anzahl der Achsen | 3 bis 12 Achsen | Definiert geometrische Formfreiheit und Flexibilität |
| Typ des Steuerungssystems | Industrie-PC mit Servotreibern | Beeinflusst die Programmierfreundlichkeit, den Speicher und die Diagnosefähigkeit |
Übersehen Sie nicht das Steuerungssystem. Eine Maschine mit hoher mechanischer Genauigkeit, aber einer schlecht gestalteten Steuerschnittstelle kostet Sie Stunden an Programmierzeit. Suchen Sie nach einem Steuerungssystem, das die grafische Eingabe von Federparametern, die Echtzeitüberwachung jeder Servoachse, die Speicherung zahlreicher Programmrezepte und die Standard-USB- oder Netzwerk-Datenübertragung unterstützt. Diese Funktionen verkürzen die Umrüstzeit direkt und machen es realistisch, dass ein Bediener vier bis sechs Maschinen beaufsichtigen kann.
 TK-335 3-Achsen-CNC-Federwickelmaschine mit einfacher Steuerung Dieses Modell bietet die gleiche 3-Achsen-Konfiguration wie der TK-320B, ist aber auf effiziente Programmierung ausgelegt und unterstützt schnelle Umstellungen durch grafische Parametereingabe und Mehrmaschinenüberwachung, ideal für Werkstätten, die eine vereinfachte Bedienung benötigen. Produkt anzeigen →
Eine CNC-Federwindemaschine funktioniert nicht alleine. Das Drahtvorschubsystem ist das Herzstück der Konsistenz. Wenn der Drahtvorschub rutscht oder vibriert, schwanken Federsteigung und Außendurchmesser auch bei einer perfekt abgestimmten Maschine. Seriöse Hersteller bieten verstärkte Vorschubrollen, einen Drahtrichtapparat und optional ein angetriebenes Drahtvorschubgestell an, das den Draht aktiv unter geringer Spannung in die Maschine einspeist. Ein Drahtvorschubgestell wie der Typ SLB-2800 verbessert die Stabilität insbesondere bei der Verwendung schwerer Drahtspulen, da es ein Verheddern des Drahtes verhindert und die Belastung der Hauptvorschubrollen verringert.
Die Schnittqualität ist die zweithäufigste Fehlerquelle. Eine Servoschere sorgt für einen saubereren Schnitt und eine bessere Qualität der Federenden als eine mechanische Schneidkurve, da Schnittgeschwindigkeit und Timing programmierbar sind. Bei Federn, die geschlossene und geschliffene Enden erfordern, muss der Ausgang des Haspels reibungslos in einen Federschleifer gelangen. Für Zugfedern mit Haken benötigen Sie Formwerkzeuge und eine Drahtbiegefunktion, die mit einer 5-Achsen-Konfiguration oder höher ausgestattet ist. Planen Sie zunächst die gesamte Prozesslinie und wählen Sie dann die passende Wickelmaschine aus.
Präzision wird normalerweise auf zwei Arten angegeben: Positionierungsauflösung und Wiederholgenauigkeit. Die Positionierungsauflösung bezieht sich auf die minimale programmierbare Bewegung jeder Servoachse, oft 0,01 mm oder besser bei modernen chinesischen und europäischen Maschinen. Unter Wiederholbarkeit versteht man, wie konstant die Maschine über viele Zyklen hinweg in die gleiche Position zurückkehrt. Für die Federproduktion ist die Wiederholgenauigkeit wichtiger, da Federspezifikationen wie freie Länge und Außendurchmesser direkt durch die Achspositionen erzeugt werden. Eine gut gewartete CNC-Federwickelmaschine kann bei einem stabilen Produktionslauf die freie Länge der Feder innerhalb von 0,1 mm und den Außendurchmesser innerhalb von 0,03 mm halten.
Die praktische Konsequenz besteht darin, dass Sie Ihre Toleranzanforderungen definieren sollten, bevor Sie ein Angebot anfordern. Wenn Sie Federn für Autositze oder medizinische Geräte verwenden, ist die Toleranzklasse enger und die Maschine benötigt einen steiferen Rahmen, bessere Führungsschienen und hochwertigere Servomotoren. Wenn Ihre Federn für allgemeine Hardware bestimmt sind, reicht wahrscheinlich eine Standard-3-Achsen-Maschine aus. Der beste Weg, das Risiko auszuschließen, besteht darin, mehrere Lieferanten zu bitten, zu bestätigen, dass ihre Maschine die erforderliche Toleranz gegenüber einer Testfeder einhalten kann. Jeder zuverlässige Hersteller wird einen Mustertestauftrag akzeptieren.
Der Geschäftsfall für den Ersatz einer alten mechanischen Wickelmaschine durch eine CNC-Federwickelmaschine basiert normalerweise auf drei Zahlen: Zykluszeit, Ausschussrate und Arbeitskosten. Eine CNC-Maschine kann mit einer höheren Vorschubgeschwindigkeit laufen, da die Servosteuerung die Drahtbewegung stabil hält, insbesondere beim Formen kleiner Druckfedern. Die typischen Zykluszeiten verkürzen sich im Vergleich zu einer mechanischen Maschine mit der gleichen Federkonstruktion um 15 bis 30 Prozent, und Ausschuss aufgrund von Maßabweichungen wird praktisch eliminiert.
Arbeitsersparnisse ergeben sich aus dem Betrieb mehrerer Maschinen und dem schnellen Umrüsten. Ein Produktionsleiter, der vier mechanische Maschinen betreibt, benötigt für den größten Teil der Schicht einen Bediener pro Maschine. Derselbe Bediener kann fünf oder sechs CNC-Maschinen verwalten, da Programmänderungen am Bedienfeld vorgenommen werden und die Überwachung selten kontinuierlich erfolgt. Hinzu kommt die Reduzierung der Werkzeugkosten, da CNC-Maschinen weniger physische Nocken benötigen und die Amortisationszeit für eine kleine bis mittlere Federfabrik üblicherweise zwischen 18 und 30 Monaten liegt. Ein detaillierter Vergleich der Maschinenproduktivität in der Werkstatt finden Sie in unserer betrieblichen Bewertung von CNC- und herkömmlichen Federproduktionsmethoden auf der Unternehmensnachrichtenseite , das reale Produktionsbeispiele dokumentiert.
CNC-Federwindemaschinen sind zuverlässig, ihre Genauigkeit hängt jedoch von einigen Wartungsdisziplinen ab. Die kritischen Kontrollpunkte sind die Vorschubrollen, die Führungsschienen, das Schmiersystem, die Servomotoren und der Schaltschrank. Die Einzugsrollen verschleißen mit der Zeit und sollten jeden Monat auf flache Stellen und Rillenverschleiß überprüft werden. Führungsschienen benötigen eine saubere Schmierung, um die Genauigkeit der Achspositionierung aufrechtzuerhalten. Das Steuerungssystem sollte regelmäßig gesichert werden, damit Programmrezepte und Kalibrierungsparameter nicht verloren gehen.
Das Überspringen dieser Schritte führt zwar nicht sofort zum Defekt der Maschine, aber die Dimensionsstabilität nimmt allmählich ab. Die häufigsten Probleme bei Reparaturen vor Ort an CNC-Wickelmaschinen, wie z. B. ungleichmäßige Teilung oder schwankender Außendurchmesser, sind meist auf verschlissene Vorschubrollen oder eine lockere Führungsschiene zurückzuführen und nicht auf das elektronische Steuerungssystem. Eine gute Wartung ist daher eine direkte Investition in die Ausgabequalität.
CNC-Federwickelmaschinen bestücken nahezu jedes technische Produkt, das eine Feder verwendet. Die drei volumenmäßig größten Anwendungsblöcke sind Automobil- und Mobilitätskomponenten, Elektrotechnik und medizinische Geräte. Im Automobilbereich werden Fahrwerksfedern, Ventilfedern, Bremsrückholfedern und Sitzfedern in sehr großen Stückzahlen produziert, was die Wechselgeschwindigkeit und Mehrachsfähigkeit von CNC-Wickelmaschinen besonders wertvoll macht. Auch im Bereich der Mobilitäts- und Automobilanwendungen ist eine strikte Rückverfolgbarkeit erforderlich, und CNC-Maschinen können Produktionsparameter pro Charge protokollieren, was die Qualitätsdokumentation unterstützt. Elektrotechnische Anwendungen erfordern kleine Präzisionsfedern für Schalter, Steckverbinder und Relais, bei denen der Drahtdurchmesser normalerweise unter 1,0 mm liegt und ein sauberer Schnitt unerlässlich ist.
Bei Federn für medizinische Geräte geht die Präzision sogar noch weiter und erfordert oft gratfreie Enden und exakte mechanische Eigenschaften. Bei diesen Anwendungen sorgt eine 5-Achsen- oder 6/7-Achsen-Maschine für die erforderliche Werkzeugbewegung zur Herstellung komplexer Endhaken ohne Nachbearbeitung. Die Bereiche Luft- und Raumfahrt und Telekommunikation haben ähnliche Anforderungen, jedoch mit kleineren Losgrößen und exotischeren Drahtmaterialien. Einen detaillierten Überblick darüber, wie Federmaschinen in Fahrzeugproduktionslinien eingesetzt werden, finden Sie in unserer Anwendungsübersicht für Mobilität und Automobilindustrie . Eine Maschine mit größerer Drahtkapazität, wie die 6/7-Achsen-Wickelmaschine TK-760, deckt den größeren Durchmesserbereich ab, der für Zulieferer von Industrieausrüstung typisch ist.
 TK-760 6/7-Achsen-CNC-Federwickelmaschine für schweren Draht Mit 6 oder 7 Achsen für 6,0–7,0 mm Draht verarbeitet diese Maschine komplexe Endhaken und verschiedene Schnittarten und ist daher unverzichtbar für medizinische, luft- und raumfahrttechnische sowie industrielle Federn, die Präzision und Vielseitigkeit erfordern. Produkt anzeigen →
Selbst bei einer guten CNC-Federwindemaschine können Qualitätsprobleme auftreten, wenn sich die Maschine, die Werkzeuge oder die Drahtbedingungen ändern. Um sie zu lösen, ist eine systematische Prüfreihenfolge erforderlich: Überprüfen Sie zunächst die Drahtqualität, überprüfen Sie dann den mechanischen Aufbau und überprüfen Sie schließlich die Programmparameter. In der folgenden Tabelle sind die am häufigsten gemeldeten Probleme und der von Servicetechnikern verwendete Standard-Korrekturansatz aufgeführt.
| Defekt | Höchstwahrscheinliche Ursache | Korrekturmaßnahme |
|---|---|---|
| Außendurchmesser zu groß oder zu klein | Aufwickelpunkt verschlissen oder falsch ausgerichtet | Bringen Sie den Aufwickelpunkt wieder an und überprüfen Sie den Durchmesser an einer Testfeder |
| Die Tonhöhe variiert entlang der Quelle | Schlupf der Vorschubwalze oder Verschleiß des Steigungswerkzeugs | Vorschubrollen austauschen, Neigungswerkzeug-Kontaktfläche prüfen |
| Häufig bricht der Draht | Falsche Glätteiseneinstellung oder Materialhärte | Reduzieren Sie den Richtdruck und überprüfen Sie die Zugfestigkeit des Drahtes |
| Das abgeschnittene Ende ist verbogen oder eingerissen | Schneidmesser stumpf oder Scherzeitpunkt falsch | Messer schärfen oder austauschen, Timing der Scherachse anpassen |
| Die ersten Teile nach dem Aufbau liegen außerhalb der Toleranz | Programm nicht für Drahtrückfederung optimiert | Passen Sie die Kompensationswerte im Steuerungssystem an |
Der Hauptunterschied besteht darin, wie Bewegung erzeugt und gesteuert wird. Eine mechanische Maschine verwendet Nocken, Zahnräder und Endschalter. Das Ändern einer Federkonstruktion erfordert also den Austausch physischer Nocken und Anschläge. Eine CNC-Maschine verwendet Servomotoren für jede Achse und jede Bewegung wird durch numerische Programmwerte definiert. Dies ermöglicht einen einfacheren Wechsel, eine höhere Wiederholgenauigkeit und die Möglichkeit, komplexe Federformen herzustellen, die mit einer mechanischen Maschine nicht möglich sind.
Für gerade Druckfedern mit flachen, geschlossenen Enden und ohne spezielle Pigtail-Bögen ist eine 3-Achsen-Maschine die wirtschaftliche Wahl. Wählen Sie 5 Achsen, wenn Sie Federn mit präzisen Endhaken, variablem Windungsabstand oder komplexeren Schnitt- und Formfolgen herstellen müssen. Wählen Sie 6 bis 7 Achsen, wenn der Produktmix groß ist und Sie maximale Flexibilität bei der Werkzeugpositionierung bei schwererem Draht wünschen.
Die Maschine kann jeden Draht verarbeiten, der mit den verfügbaren Werkzeugen aufgewickelt und geschnitten werden kann. Typische Materialien sind ölgehärteter Federstahl, hartgezogener Kohlenstoffstahldraht, Edelstahldraht, Phosphorbronze, Berylliumkupfer und Musikdraht. Die Hauptgrenzen sind der Drahtdurchmesserbereich der Maschine und die Härte des Materials. Einige hochfeste Legierungsdrähte erfordern Vorschubrollen und Werkzeuge aus Hartmetall, um eine angemessene Standzeit zu erreichen.
Bei einem Design, das den gleichen Drahtdurchmesser und ähnliche Werkzeugpositionen verwendet, ist die Umstellung lediglich eine Frage des Ladens des gespeicherten Programms und der Positionierung von zwei oder drei Werkzeugen; Dies dauert 5 bis 15 Minuten. Wenn sich der Drahtdurchmesser ändert oder andere Werkzeuge erforderlich sind, planen Sie je nach Maschinenzugang 20 bis 40 Minuten ein. Dies ist immer noch deutlich schneller als bei einer mechanischen Maschine, bei der neue Nocken montiert und ausgerichtet werden müssen.
Ja, mit dem richtigen Werkzeugsatz und genügend Achsen. Druckfedern benötigen eine Wickelspitze, einen Mittelstift oder Dorn und ein Steigungswerkzeug. Zugfedern benötigen zusätzliche Werkzeuge zum Formen der Endhaken, weshalb grundsätzlich eine 5-Achs-Maschine zu empfehlen ist. Torsionsfedern mit geraden Schenkeln benötigen Schenkelbiegewerkzeuge. Eine einzelne 5-Achsen- oder 6/7-Achsen-Maschine kann alle drei Federfamilien abdecken, wenn der Drahtdurchmesserbereich zu Ihren Teilen passt.
Halten Sie die Vorschubrollen sauber und richtig gedrückt, stellen Sie sicher, dass der Drahtglätter auf den tatsächlichen Drahtdurchmesser eingestellt ist, und verwenden Sie ein richtig gespanntes Drahtvorschubgestell, um zu verhindern, dass der Draht ungleichmäßig gezogen wird. Überprüfen Sie außerdem regelmäßig die Nut der Vorschubwalze. Eine verschlissene Nut verändert den effektiven Vorschubdurchmesser und führt zu Längenfehlern. Durch die Überwachung des ersten Stücks jeder Schicht anhand der programmierten Länge wird Abweichungen erkannt, bevor sie zu Ausschuss werden.
TK-13200, TK-7230 TK-13200、 TK-7230 12-ACHSIGE CNC-FEDERWICKELMASCHINE ...
Details anzeigen
TK-13200, TK-7230 TK-13200、 TK-7230 12-ACHSIGE CNC-FEDERWICKELMASCHINE ...
Details anzeigen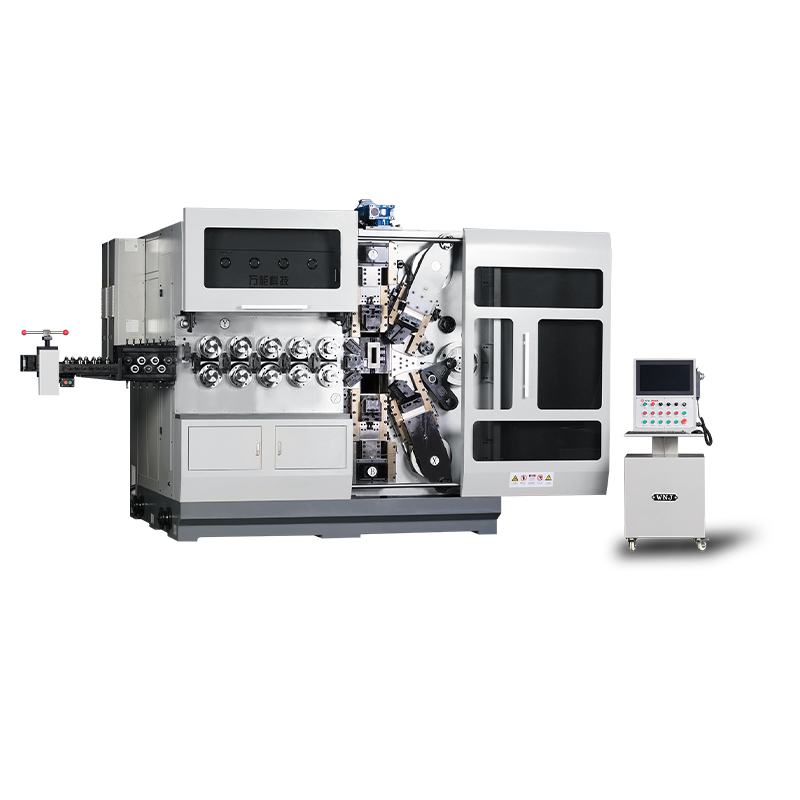
TK12120 TK-12120 12 ACHSEN CNC-FEDERWICKELMASCHINE ...
Details anzeigen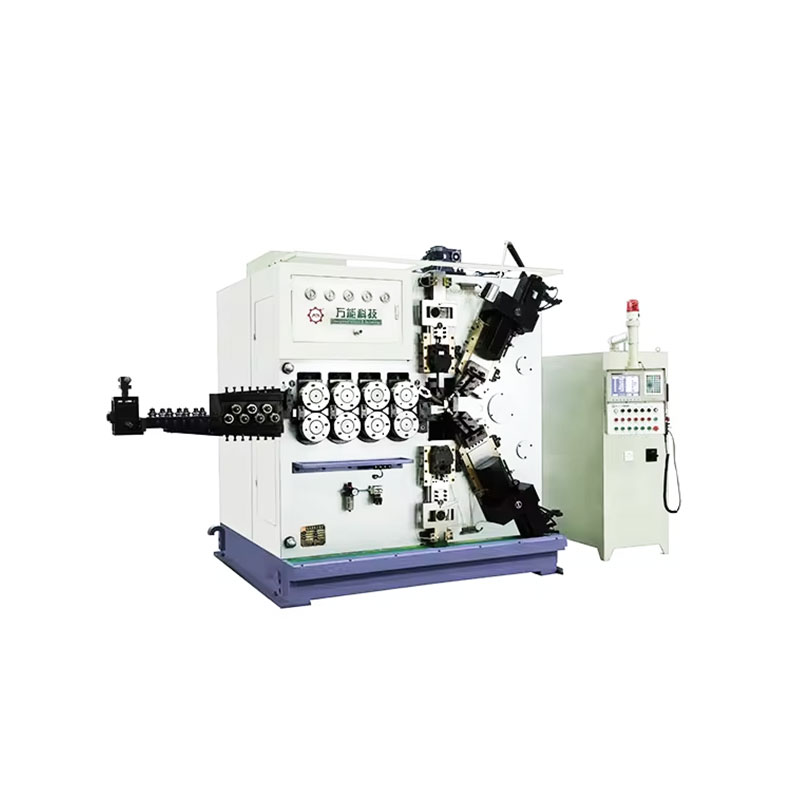
TK-6160 TK-6160 CNC-FEDERWALZMASCHINE ...
Details anzeigen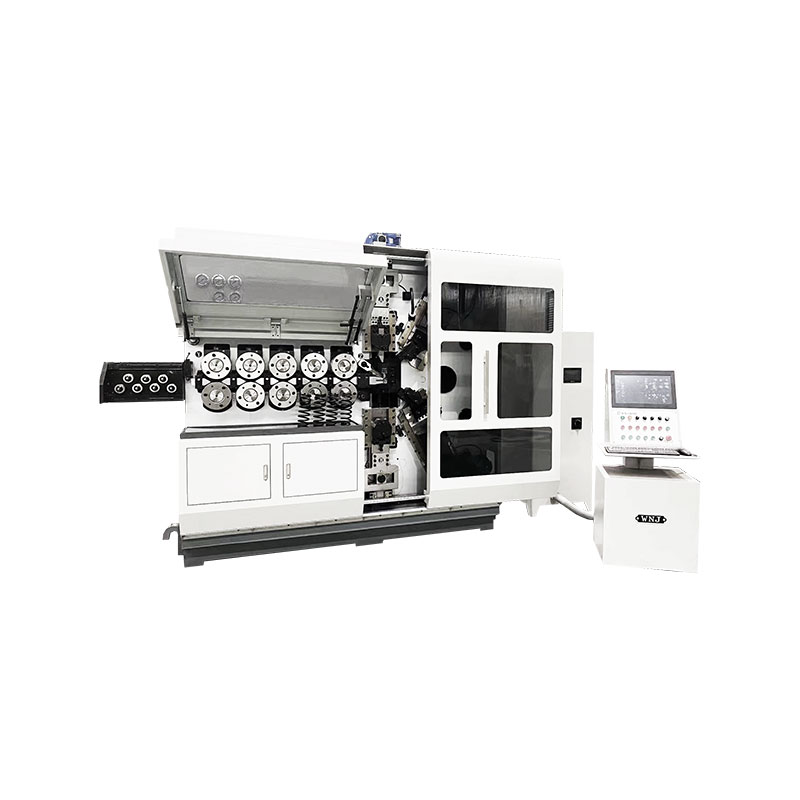
TK-6120 TK-6120 CNC-FEDERWALZMASCHINE ...
Details anzeigen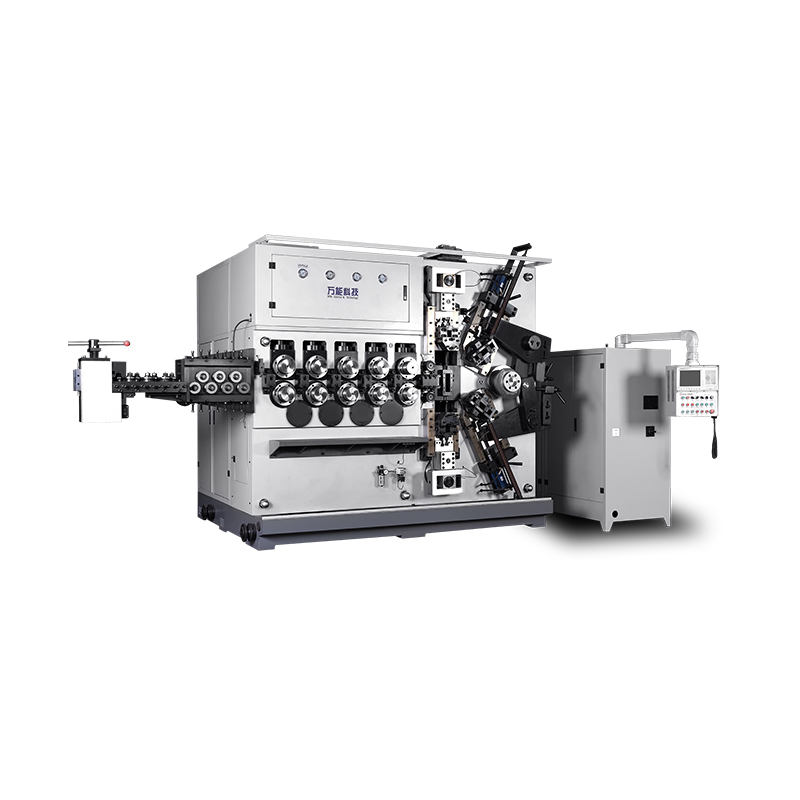
TK-5200 TK-5200 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigen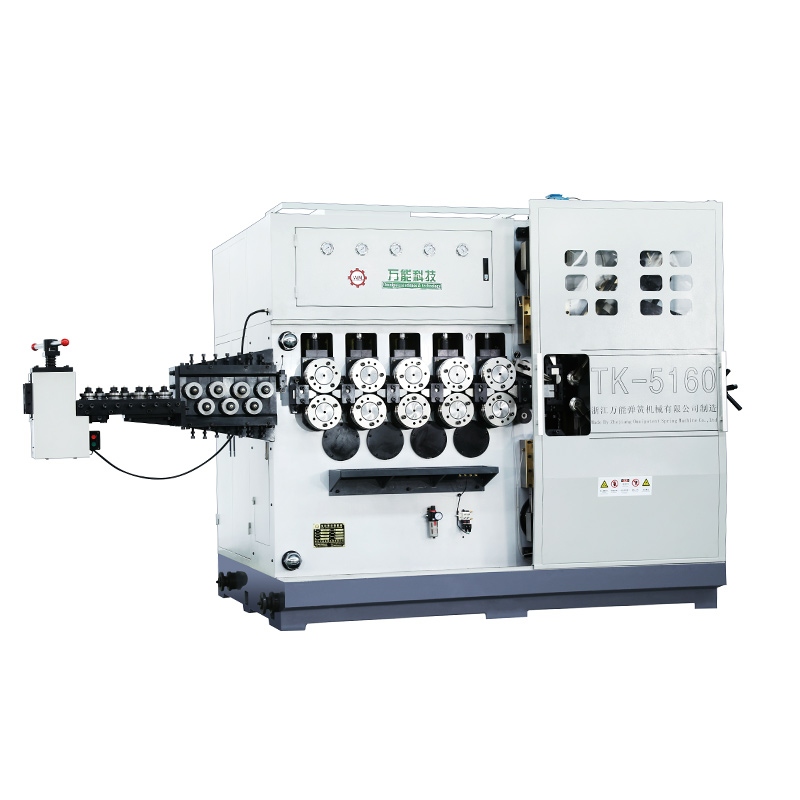
TK-5160 TK-5160 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigen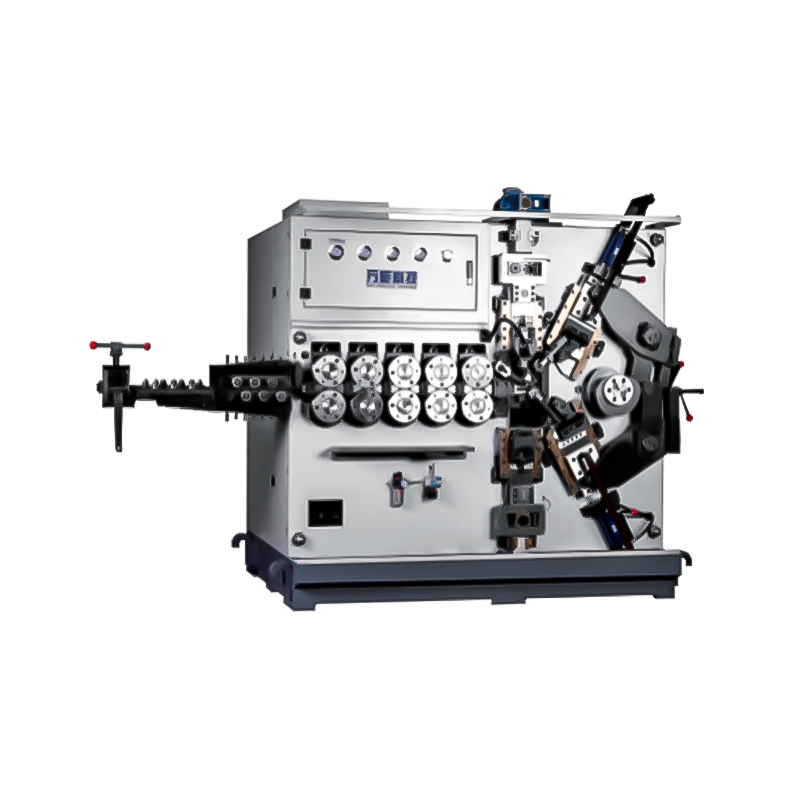
TK-5120 TK-5120 5-ACHSEN-CNC-FEDERWICKELMASCHINE ...
Details anzeigenMobiler QR-Code